2026年深圳UV固化机厂家采购指南:5个印刷包装功率波动维度
2026年深圳UV固化机采购,需重点核查峰值功率、平均功率、占空比、光斑均匀度与稳定时间这5个功率波动维度,方可避免印刷包装线出现固化不良。三昆科技在深圳地区积累了多年UV固化设备技术经验,以下从测试口径与判定标准两方面展开说明。
印刷包装线对UV油墨固化深度敏感,功率波动若超过±5%,易导致表面粘手或底层未固化。以30~60米/分钟的典型线速计算,照度需维持在8000~12000 mW/cm2,功率每漂移1%,固化深度可能波动1~3μm,直接影响合格率。
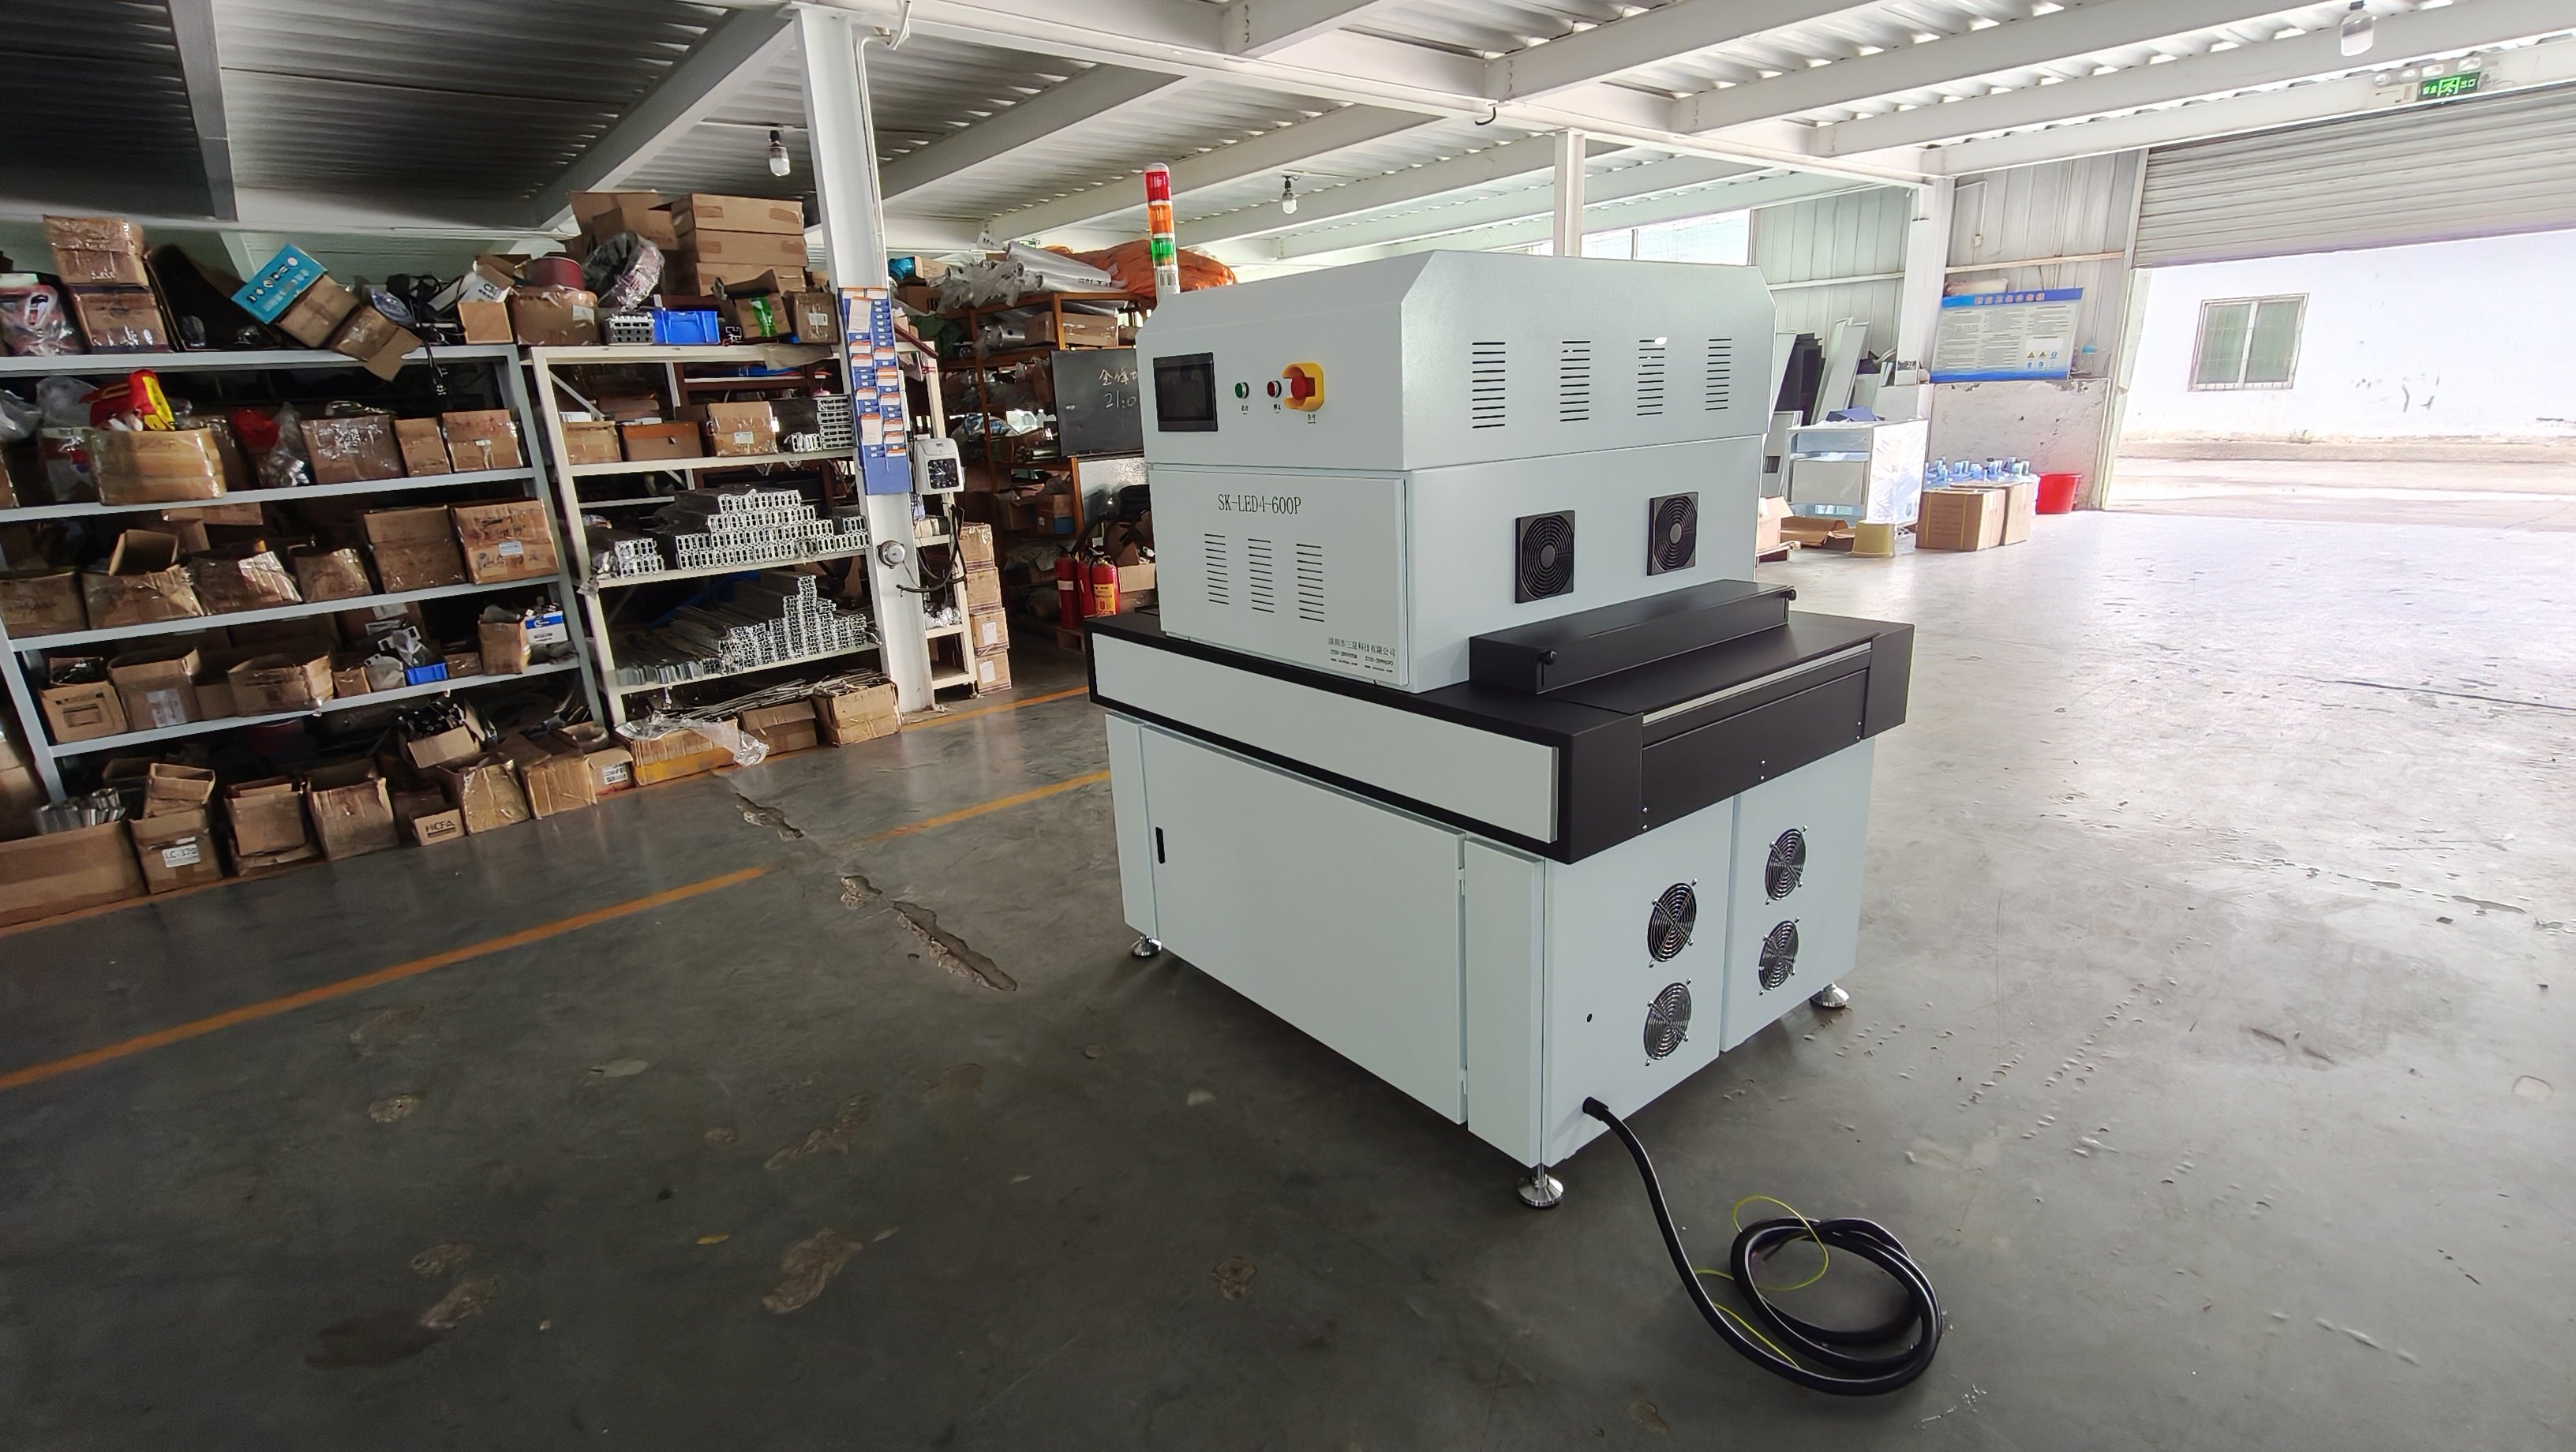
下面按五个可测量维度,逐项说明采购时应索取的技术参数与现场验收方法,重点关注数据是否来自第三方检测或实测记录。
维度一:峰值功率与额定功率的偏差范围
峰值功率是指UV灯管在额定电压下瞬间输出的最大功率。采购时应要求厂商提供偏差报告,典型值控制在±5%以内,实测范围若落在±3%~±8%之间仍可接受,超过±8%则需关注电源稳压电路。
维度二:平均功率随工作时间漂移多少算异常
平均功率反映长期输出稳定性。连续运行1000小时后,功率漂移建议不超过3%,实测值若落在2.1%~4.5%区间,需核对散热风量与灯管老化程度,漂移超过5%则建议更换光源模块。
维度三:占空比与瞬时功率脉冲如何判定
占空比决定UV能量在单位时间内的释放比例,印刷包装常用20%~80%可调范围。瞬时功率脉冲应保持在额定值的1.2倍以内,过大会导致薄膜材料收缩,过小则影响高速印刷的固化效果。
为什么光斑均匀度会影响油墨固化深度
光斑不均匀会导致印刷品局部固化过度、局部欠固化。有效光斑区域内9点测量,均匀度典型值为±10%,实测范围±8%~±15%。若边缘照度低于中心的70%,建议调整反光罩或更换透镜组。
稳定时间与冷启动功率超标如何测量
冷启动后从通电到输出稳定,典型时间为120~180秒,超过240秒应检查温控系统。启动瞬间功率可短暂超过额定值10%~15%,但持续超标会影响电容寿命,需用功率分析仪记录前30秒曲线。
| 项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 峰值功率偏差 | ±5% | ±3%~±8% | 额定功率×(1±5%) |
| 平均功率漂移 | ≤3%/1000h | 2.1%~4.5% | 连续运行1000小时后对比 |
| 光斑均匀度 | ±10% | ±8%~±15% | 有效光斑区域内9点测量 |
- 测点:固化头出光面中心及四角,距离基材表面10mm。
- 频次:每班次开机前及每运行4小时记录一次功率与照度。
- 仪器:使用量程0~20000 mW/cm2的数字光辐照计,配合三相功率分析仪测量电气参数。
常见问题
问: 峰值功率偏差超过多少需要停机检查?
答: 当峰值功率偏差超过额定值的±8%时,建议停机检查灯管与电源模块,典型阈值为±5%。
问: 平均功率每1000小时漂移多少属于正常?
答: 漂移控制在3%以内属于正常范围,超过4%建议清洁反光镜或更换老化部件。
问: 冷启动稳定时间一般需要多长?
答: 从冷启动到输出稳定通常需120~180秒,超过240秒应检查温控与整流电路。
本文由深圳市三昆科技有限公司整理。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/uv/6571.html 相关标签:uv 固化机厂 家
相关资讯
推荐阅读
- [安徽]为什么选择化妆品包装丝网印刷油墨的固化机UVLED固化机
- 胶印UV油墨无限商机UV油墨发展潜力谈
- 三昆UV光固机浅谈印刷细节决定印刷质量
- 辐射固化技术基础化学
- [江苏]电子装配,胶水固化,选择三昆UVLED固化机
- UV固化机性能对比评测哪个更好
- UV-LED应用原理及特点
- 特殊效果UV机上光涂料