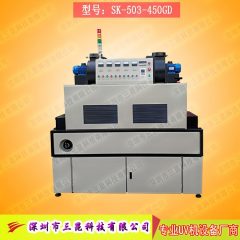
日产能要上万件,UV固化机厂家配多大功率
日产能突破一万件的订单,对UV固化机的功率选型是决定生产线能否稳定交付的核心。很多企业在提速后出现表面粘手、固化不彻底、良率下滑等问题,本质上往往不是设备“功率不够”这么简单,而是光源功率密度、照射时间、线速与工艺节拍之间未做有效匹配。本文从日产能上万件的实际场景出发,梳理UV固化机功率配置的估算逻辑、不同工艺对功率的影响、常见选型误区,以及可在现场执行的功率校验步骤,供生产技术人员参考。
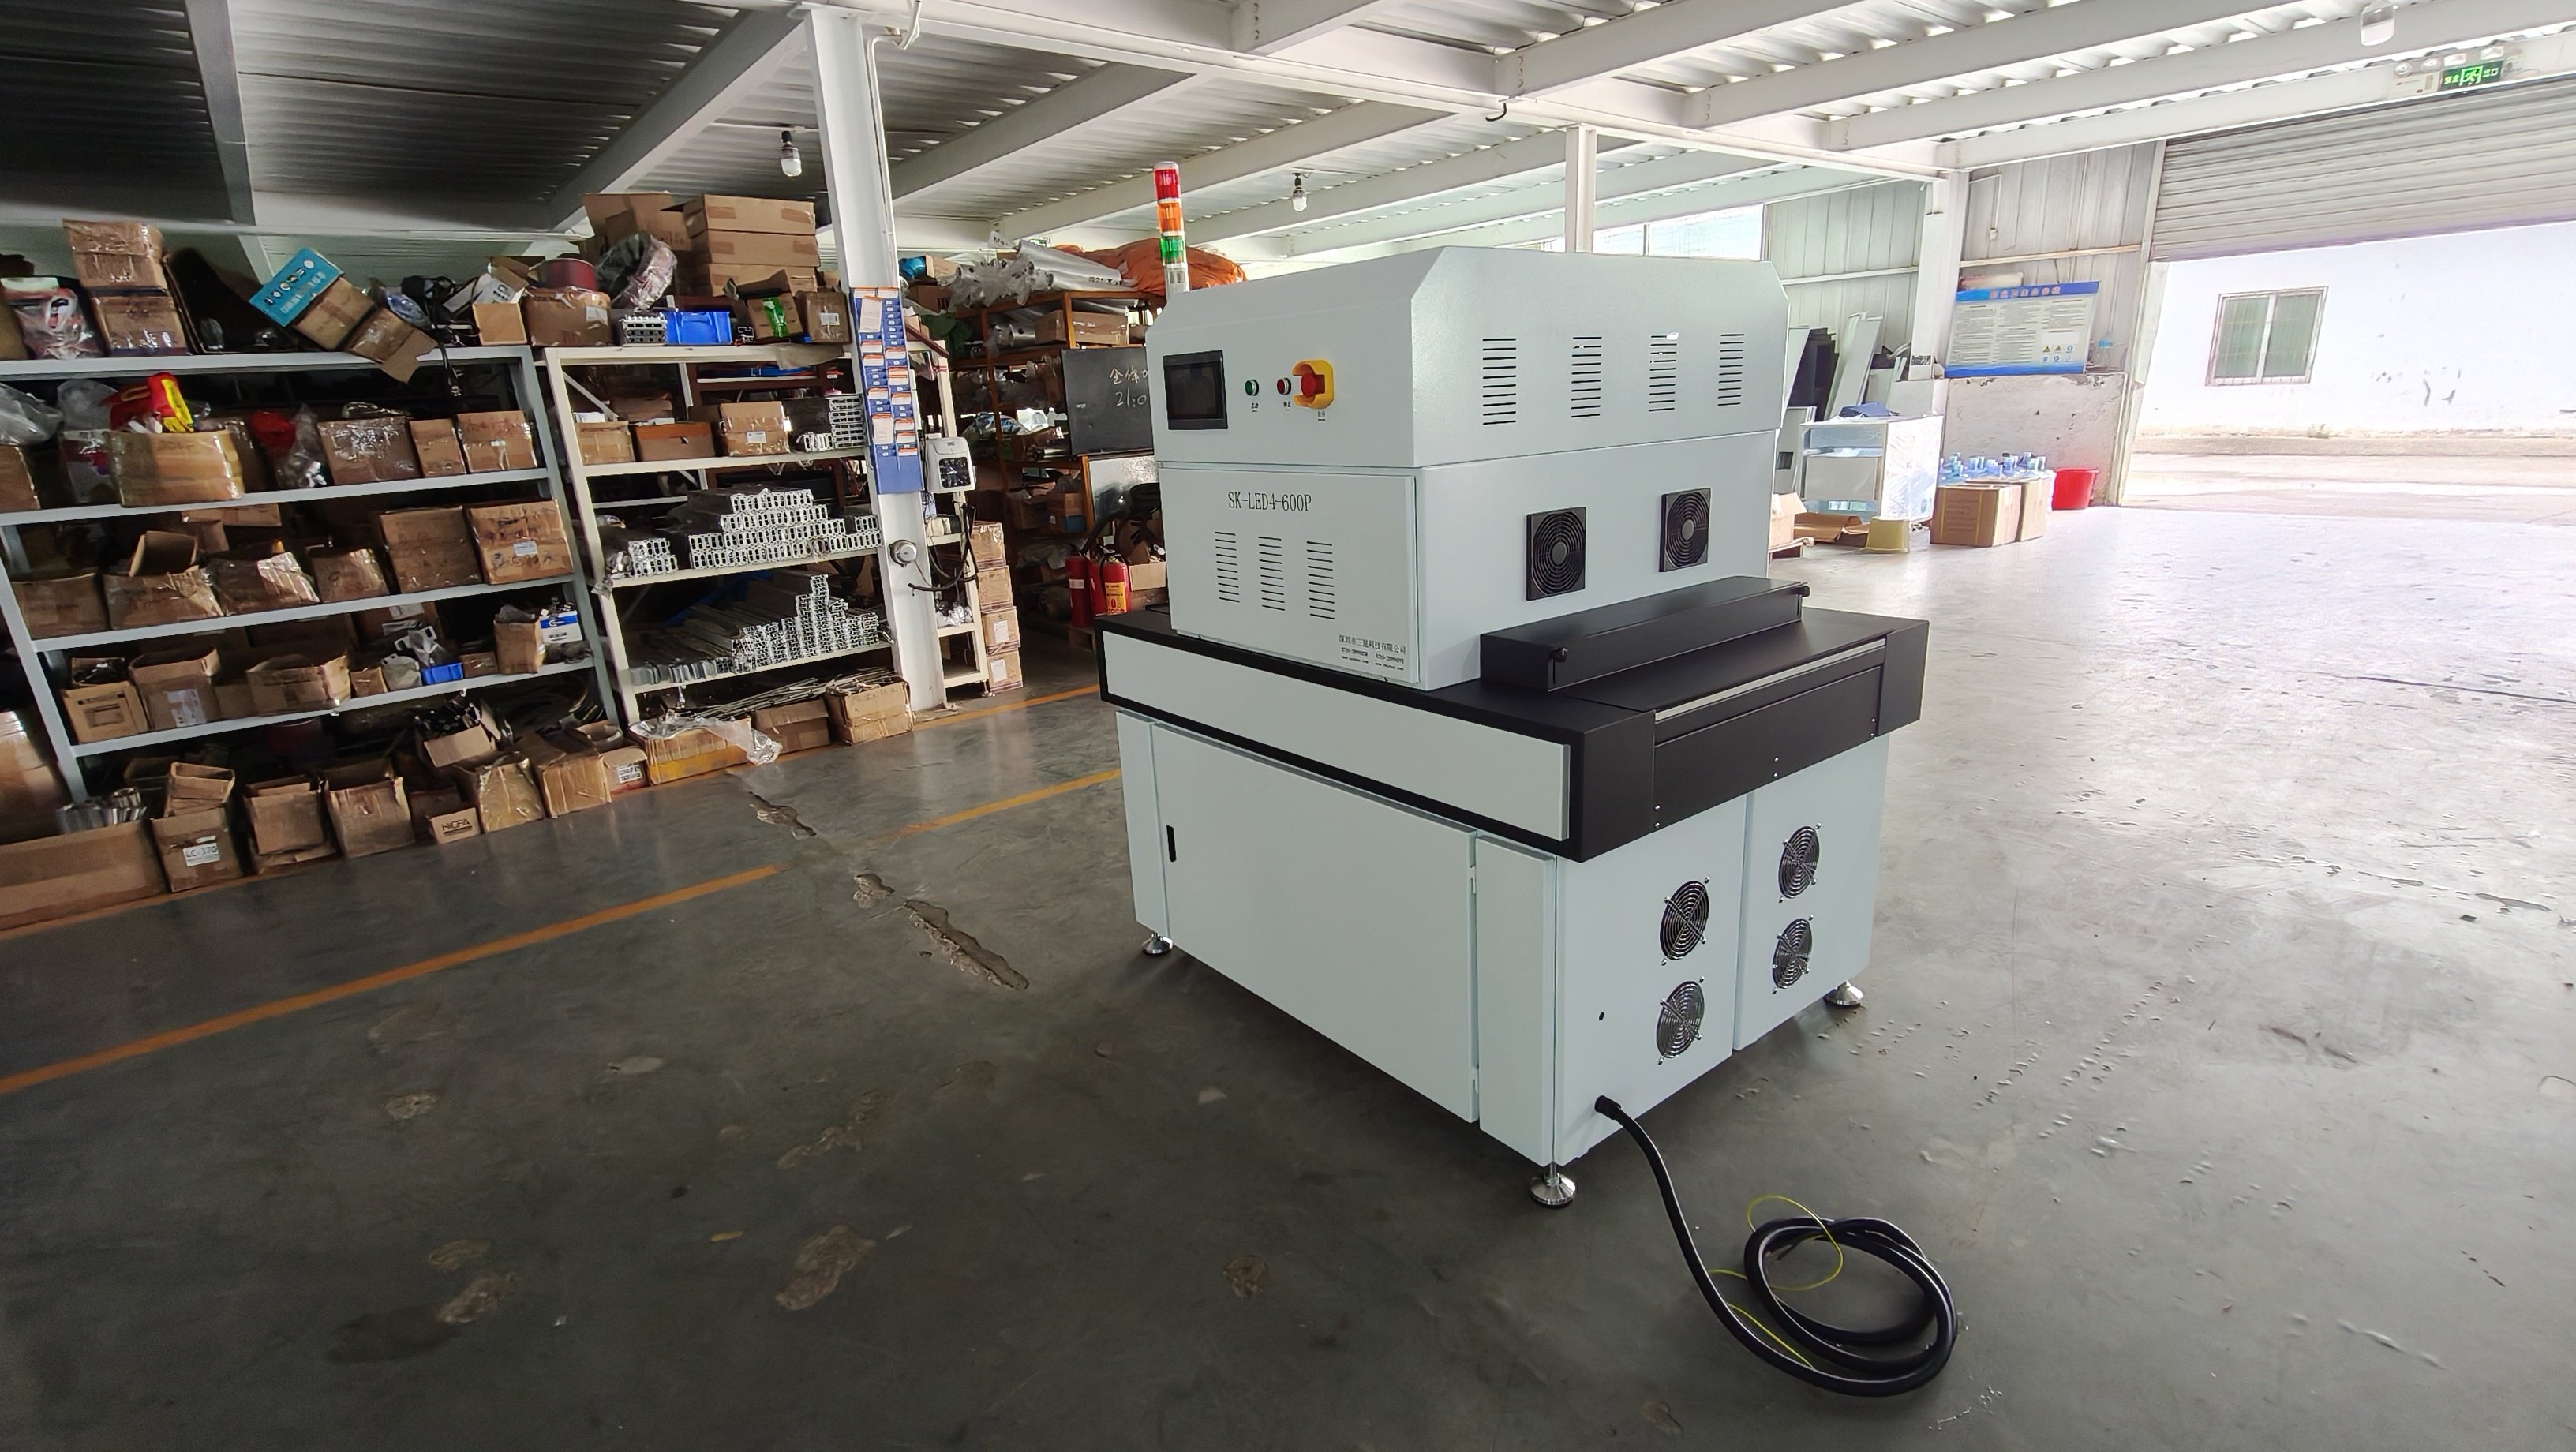
功率选型的首要依据是“单位时间内需要完成的固化能量”。以日产能10,000件、单班8小时、扣除换料与停机后有效产出时间约6.5小时计算,线上需要维持约2.3秒/件的节拍(典型值)。若单件产品照射面积为100 cm2,UV LED光源功率密度按8~12 W/cm2(典型值)配置,则单灯头的峰值光功率大约在800~1200 W;若采用多头拼接或大面积平面光源,总装机功率通常需要在3~8 kW区间(典型值)才能覆盖该节拍。这里的“功率”不仅指电功率,更关键的是出光面的峰值照度,常见波长395 nm或365 nm下,照度通常要求在3000~8000 mW/cm2(典型值/实测值视具体设备而定),才能在2~5秒内完成油墨、胶粘剂或涂层的交联固化。
功率与产能的匹配逻辑
日产能上万件并不直接等同于“必须配多大功率”,真正决定功率大小的是“单件固化所需能量×每小时产件数”。假设某产品单件固化能耗为0.1 kWh(典型值),日产10,000件则固化环节理论耗电约1000 kWh/日;加上设备待机、排风、冷却等辅助系统,全线日耗电量可能在1200~1500 kWh(典型值)。按照此口径反推,若设备每天运行8小时,平均电功率需求约150~190 kW,但这只是全线总耗能,UV光源本身的装机功率通常远低于此值,大部分能耗由输送、吸风、温控等机械部分承担。
从光源端看,固化机功率需与线速联动。以宽幅喷涂线为例,线速若设定为10 m/min(典型值),灯头有效照射长度为150 mm,则单件在光源下的停留时间约0.9秒(典型值);若固化工艺要求最低剂量为1000 mJ/cm2(典型值),则光源照度需至少维持1100 mW/cm2以上,考虑到光衰与边缘效应,实际选型通常会预留20%~30%的富余量,即按1400~1600 mW/cm2配置(典型值)。对于立体件或凹凸面,由于光线遮挡,可能需要更高的峰值功率或多角度灯头布置,功率需求会相应上浮30%~50%(典型值)。
不同工艺对功率需求的差异
不同UV固化工艺对功率密度与剂量的要求差异明显。平面印刷油墨固化,因涂层薄(约5~15 μm,典型值),对光源要求相对温和,单灯头3~5 kW(典型值)通常足以满足日产能上万件的节拍。木器或五金喷涂固化,漆膜较厚(约25~60 μm,典型值),且要求透干,往往需要5~12 kW(典型值)的高功率灯头,并配合强力冷却以防工件过热。光学胶或UV胶粘剂固化,对波长純度要求更高,365 nm光源在特定胶水体系下的固化速度可能比395 nm快20%~40%(典型值),但395 nm光源穿透力更强,适合深色或遮挡较多的基材。选型时不能只看功率数值,还需结合波长、照射距离(通常为10~30 mm,典型值)与基材吸光特性综合判断。
功率配置常见误区与校核方法
一个常见误区是认为“功率越大固化越好”。实际上,过高的光功率密度可能导致基材表面过热、收缩变形,甚至引发黄变,尤其是对PET、PC等塑料基材,表面温度若超过70~80 °C(实测值/典型值视材质而定)即可能出现尺寸不稳定。另一个误区是只关注电功率而忽视光效。UV LED光源的光电转换效率通常在25%~35%(典型值),同为5 kW电功率的设备,实际出光功率可能相差较大,因此选型应以“出光功率密度”和“剂量”作为核心指标,而非单纯比较装机电功率。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/zwx/6547.html 相关标签:uv 固化机厂 家
推荐阅读
- uvled固化机如何选择?uv油墨如何解决固化不彻底?
- 小型UV固化机使用一年经验:踩坑与心得
- 光固化uv机厂家如何延长LEDUV固化灯的使用寿命
- [UV涂料固化]影响UV漆固化效果的因素有哪些? 看UVLED固化机厂家三昆科技怎么说
- UV胶水固化机必看:5款热门型号
- 【深圳】从汞灯到UVLED,深圳UVLED固化机购买三昆科技
- LED点光源功能和特点
- uvled固化在医疗和灭菌应用领域