首次装机UV胶水固化机先做哪三步验收
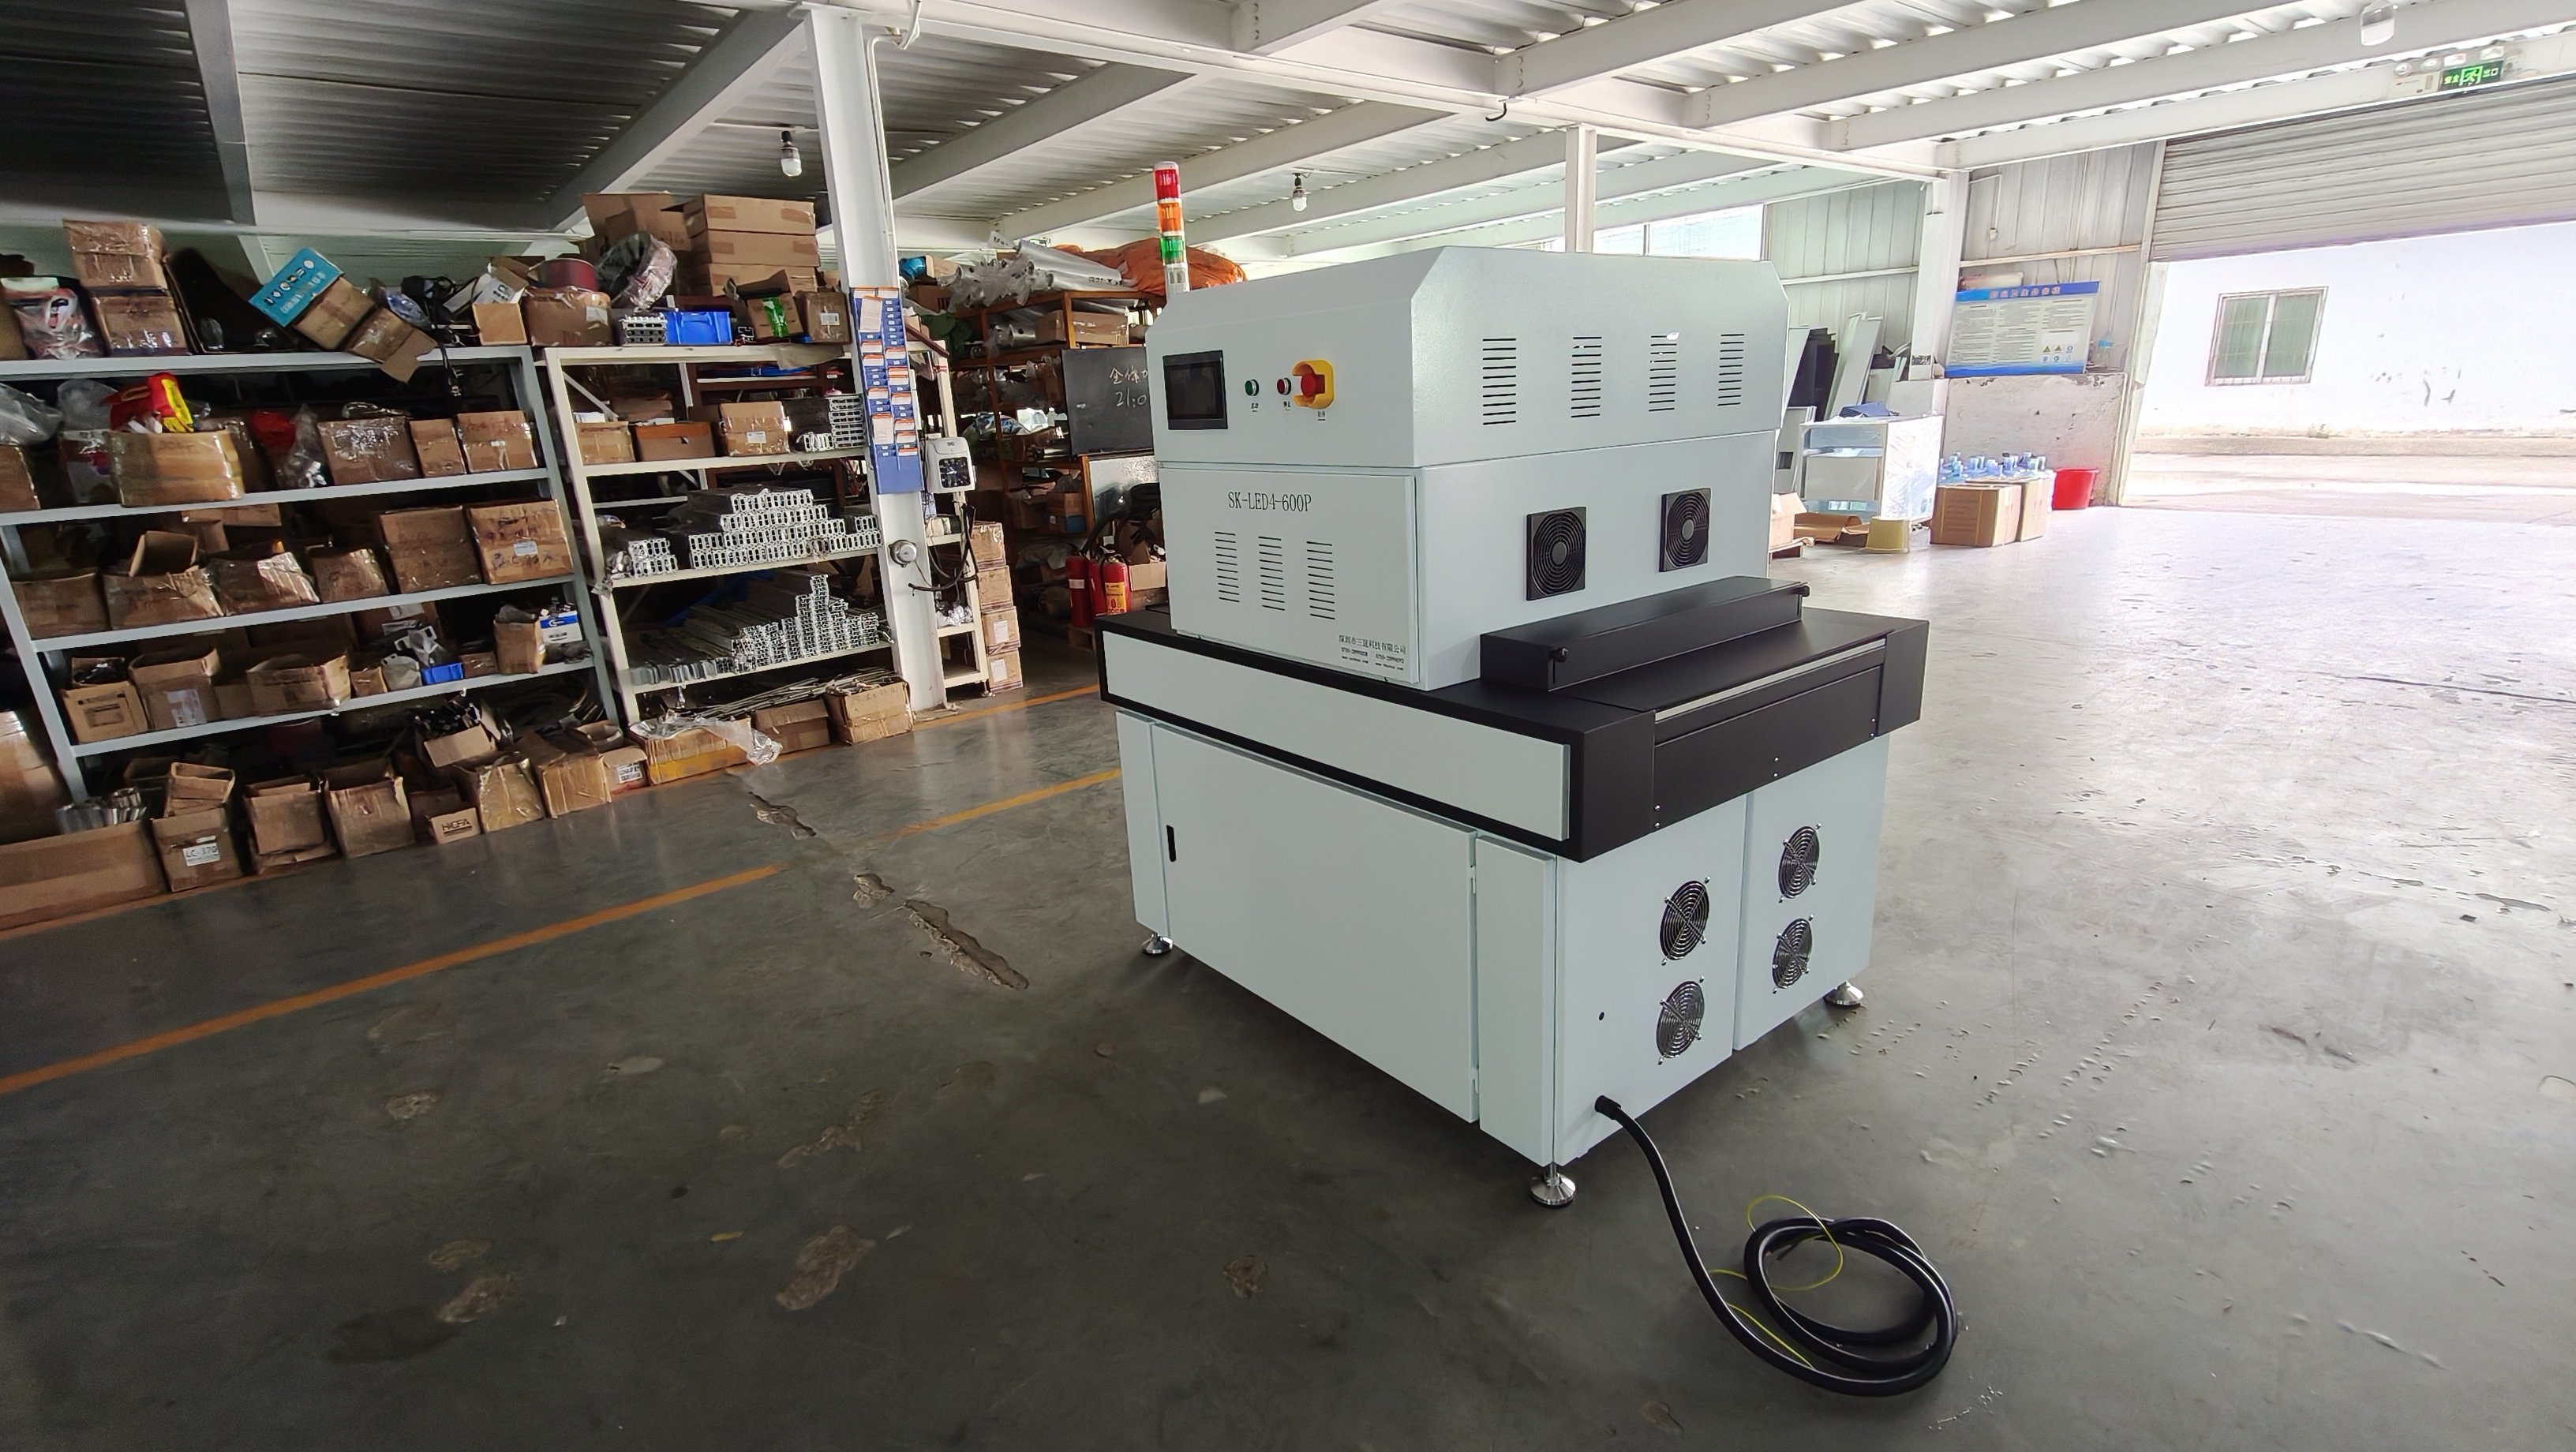
UV胶水固化机首次装机完成后,不能直接投入批量生产,必须先做“光源—传输—固化效果”三步验收。很多工厂在首次装机时只通电试机,结果上线后出现胶水不干、表面发粘、附着力不足等问题,追溯根源往往是验收环节缺少定量指标。本文结合行业常见UV LED固化机技术参数,说明首次装机前应重点核对的三项验收内容,以及每一步的具体判定方法。
第一步:光源功率与照度均匀性验收
UV LED光源是固化机的核心部件,首次装机必须确认实际输出功率与设备铭牌一致。以365 nm、395 nm、405 nm三种常见波长为例,照度计在固化区工作平面测得的典型照度应落在2000-5000 mW/cm2区间,不同波长对应的光功率密度差异会直接导致固化深度和表面干燥程度发生变化。除了平均照度,照度均匀性也要验收:按“九点法”在固化窗口中心、四角及边中点各测一次,最大值与最小值之差不应超过±10%,否则边缘产品易出现固化不均、局部发粘等问题。以SunKun等主流设备的出厂技术参数为参照,出厂报告通常会给出每个测点的实测照度值,安装方应现场复测并存档,作为后期光源衰减对比的基准。
- 选用已校准的UV照度计,探头置于固化区工作平面,距离光源面保持设备规定高度(通常10-20 mm);
- 按九点布点测量,每点读数稳定后记录,单次验收测3次取平均值;
- 判定标准:平均照度≥铭牌标称值的90%,九点最大最小偏差≤±10%,不合格需调整灯头位置或更换光源模组。
第二步:输送线速与固化温度验收
固化机的传输系统决定胶水接受紫外线的时间,首次装机需确认线速度可调范围与实际运行值。UV胶固化机常见输送线速为3-15 m/min,不同胶水配方对应的最佳固化时间通常在3-10秒,线速与固化灯长度共同决定单位面积辐射剂量。同时,灯头长时间工作会产生热量,必须测量输送带表面及工件温度。典型值下,工件表面温度应控制在40-60°C,超过该范围可能导致热敏性基材变形或胶水预固化。验收时应在空载和满载两种状态下各记录温度曲线,确认恒温波动不超过±5°C,必要时增加冷却风量或调整灯头间距。
第三步:固化后胶层附着力与表面硬度验收
光源和温度合格后,最终要看胶水是否真正固化。首次装机建议取实际生产用的基材,按预设工艺固化后做附着力和硬度测试。UV胶固化后的表面铅笔硬度通常应达到2H-4H,剥离强度在0.5-2.0 kN/m量级,若固化深度超过2 mm,需确认5 mm厚度内是否完全固化,避免内固不良。良率目标可设为≥98%,若出现表面发粘、手感不干或剥离时胶层分离,应从波长匹配、照度剂量和胶层厚度(常见控制在50-200 μm)三个维度排查,逐一核对工艺参数。
验收异常判定与记录留档
三步验收完成后,应形成书面验收记录,包含光源波长、照度值、线速度、表面温度、固化时间、附着力及硬度数据。任何一项超出上述典型范围,都应在签字前完成整改,避免带入量产。建议每班次抽检一次照度与温度,每月做一次完整验收复核,建立设备性能基线,便于后期快速定位光源衰减或传输系统故障。
本文由深圳市三昆科技有限公司整理。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/zwx/6536.html 相关标签:uv 机 胶水固化
相关资讯
推荐阅读
- 先看波长再定功率,买UV固化机365和395别混
- LED UV固化机买前必看避坑购买
- 油墨印刷中颜料的选择
- 用于医疗行业的产品UVLED点光源固化胶
- 进口UV固化机调试完整指南
- uvled原理
- 【华东地区】UVLED固化设备生产商更多用户选择三昆
- UVLED固化SD496,AD484中心胶AD470侧胶,AD474焊点胶