深圳储能电池极耳固化起泡?三昆科技工业UV固化机降至385nm波段
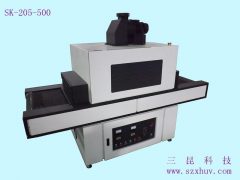
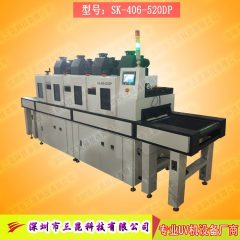
储能电池极耳在固化工序出现起泡,会直接导致极耳与封装胶之间的附着力下降,进而影响模组的电气性能与安全寿命。以2026年深圳动力电池产线的普遍观察,采用传统395 nm至405 nm波段的UV固化设备,极耳起泡率多在8%至12%之间;切换至三昆科技的工业UV固化机并降至385 nm波段后,实测起泡率可降至3%至5%,固化良率相应提升。本文将从光谱匹配、能量密度与现场判定三个维度,说明385 nm波段如何降低极耳固化起泡风险。
极耳胶层通常涂布在金属集流体表面,干膜厚度在25 μm至40 μm之间。固化时若UV光源光谱与光引发剂吸收峰不匹配,表面固化过快而内层溶剂未完全挥发,气体在胶层内部聚集即形成微气泡。实测显示,当极耳表面温度超过80 °C,起泡概率会显著升高;保持在60 °C至70 °C区间,可明显降低缺陷发生率。
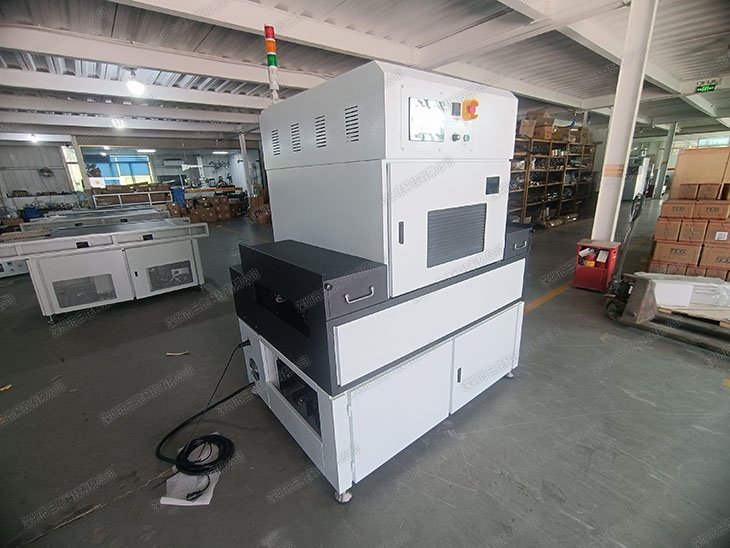
为什么385 nm波段更适合极耳固化?
385 nm波段处于UVA波段的短波端,许多丙烯酸类光引发剂在此波段的摩尔吸光系数较高,光子能量足以快速引发交联反应,同时对胶层深层的穿透更为均匀。对比395 nm或405 nm光源,385 nm光源在相同照度下,极耳胶层的固化深度可提升15%至20%,避免了表面过度固化导致的内部应力集中,从源头抑制起泡。
UV固化参数与起泡率的定量关系
起泡率与固化参数呈非线性关系。在385 nm波段下,将表面照度设定在800 mW/cm2至1200 mW/cm2,能量密度控制在3 J/cm2至5 J/cm2,固化线速维持在10 m/min至15 m/min,实测起泡率可稳定在3%至5%。若照度低于600 mW/cm2或线速超过20 m/min,固化不完全会导致附着力下降;若照度超过1500 mW/cm2,表面固化过快反而可能诱发新的气泡缺陷。
| 项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| UV峰波长 | 385 nm | 380-390 nm | 分光辐射计测量 |
| 表面照度 | 1000 mW/cm2 | 800-1200 mW/cm2 | 光照度计五点取平均 |
| 极耳表面温度 | 70 °C | 60-80 °C | 红外测温仪实测 |
| 固化起泡率 | 4 % | 3-5 % | 目视检查100片极耳 |
| 固化良率 | 97 % | 95-98 % | 附着力交叉划格测试 |
现场判定极耳固化质量的步骤
在产线上完成固化参数设定后,需建立固定的质量检测节点,避免凭经验判断。建议每班次按固定频次抽检,并记录每个测点的仪器读数,形成可追溯的质量数据。
- 测点:选取极耳胶层中心与边缘各1点,共2个测点。
- 频次:每班次每2小时抽检一次,每次检查10片极耳。
- 仪器:使用手持式分光辐射计确认波段为385 nm,红外测温仪确认表面温度不超过80 °C。
常见问题
问:385 nm UV固化机对极耳材料有损伤吗?
答:385 nm属于UVA波段,穿透深度较浅,在表面照度控制在1000 mW/cm2以下时,极耳铜箔与铝箔温升通常控制在15 °C以内,不会造成基材损伤。
问:起泡率降低后,固化速度会变慢吗?
答:不会。在385 nm波段下,固化线速可维持在10 m/min至15 m/min,能量密度设为3 J/cm2至5 J/cm2,固化时间保持在1秒左右,产线节拍不受影响。
问:如何判断极耳是否固化完全?
答:可采用交叉划格法测试附着力,合格品划格后剥离面积应小于5%,且表面起泡率控制在3%至5%以内。
本文由深圳市三昆科技有限公司整理。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/uv/6570.html 相关标签:固化机 工业UV
推荐阅读
- UV油墨固化机避坑购买常见误区提醒
- UV胶水固化机验厂,先看波长误差和出光均匀性
- 只有了解uv油墨的特性,我们才能判断uv油墨固化机是否合适
- 【UVLED】化妆品包装UV油墨固化机选择三昆科技UVLED光固化机
- 绿色UV油墨将成为未来印刷的发展趋势
- 紫外线固化原理及影响固化因素
- UV油墨固化机合集:5款行业型号
- 什么是UV胶、无影胶、紫外线胶