UV固化炉温控偏差十五度白天班夜班固化效果不一
UV固化炉在印刷、涂装及电子组装生产线中承担着快速固化UV油墨、UV胶和UV涂层的核心工序。许多生产企业在实际使用中会遇到一个反复出现的问题:设定温度相同,但白班与夜班的固化效果存在明显差异,表现为表面不干、附着力下降或固化不彻底。经现场排查,这类问题通常与炉内温控偏差高达15°C左右的温差直接相关。当温控偏差超过设备允许的±5°C区间,光引发剂的反应速度会发生变化,导致不同班次的固化质量不稳定。本文从温控偏差的成因、现场判定方法及优化建议三个维度,系统梳理这一常见故障的处理思路。
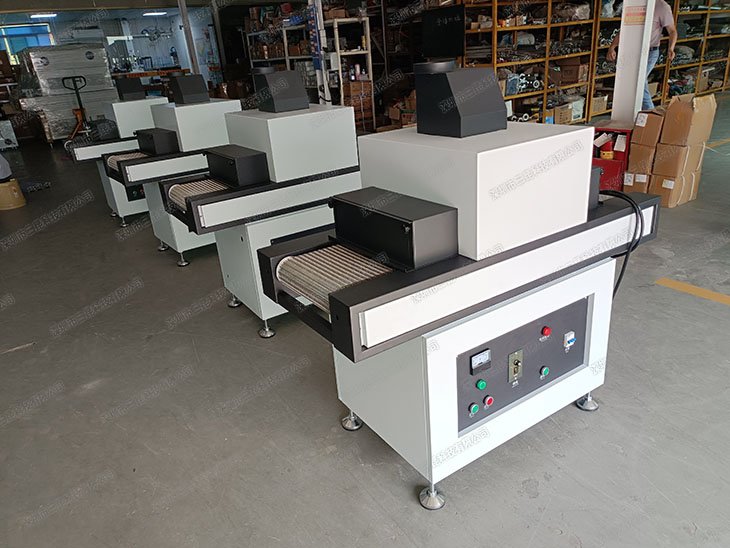
UV固化炉的温度场分布直接决定光引发剂分解的效率。以常见的水冷式UV固化炉为例,炉膛设定温度通常在80°C至120°C之间,灯管表面温度约为60°C至90°C,产品通过炉体的固化时间一般控制在2秒至5秒。若白天班与夜晚班之间出现15°C的温控偏差,相当于同一批次产品在不同工时段经历了不同的热历史。以丙烯酸酯类UV油墨为例,固化温度每偏离设定值10°C,表面干燥时间可能延长0.5秒至1.5秒,附着力测试的划格结果也可能从0级下降至1级或2级。这种温差并非来自设定值错误,而是由环境温度、散热系统、温控器探头位置及加热管老化等多重因素叠加造成的。
白夜班温控偏差十五度的常见成因
环境温度波动是导致白夜班固化效果不一的首要因素。夏季白天车间环境温度可达30°C至35°C,夜间降至22°C至26°C,环境温差本身就有8°C至10°C。UV固化炉的散热系统若按固定风量设计,在环境温度变化大的情况下,炉膛内热平衡难以维持恒定,实际温控偏差容易累积至15°C左右。其次,温控探头的安装位置若偏离产品通过带中心线,探头测得的炉膛温度与产品表面实际温度存在系统性偏差。再次,加热管与温控器经长期运行后出现老化,PID参数漂移,导致加热响应滞后,夜晚环境温度低时补偿不足,白天散热不足时过冲明显。
温控器与加热元件的性能衰减
温控器的控制精度通常标称±1°C至±2°C,但使用两年以上的设备,探头漂移可达±3°C至±5°C。加热管表面若附着油墨飞溅或灰尘,热效率下降,实测功率可能降低10%至20%。当炉膛设定温度为100°C,实际热输入不足时,产品表面温度可能只达到85°C,与设定值相差15°C。夜间环境温度低,散热过快,若加热管老化导致预热能力不足,固化效果会比白班更差。
现场温控偏差的判定与测量方法
在决定调整参数前,建议先通过现场测量确认温控偏差的真实数值与分布规律,避免盲目修改PID参数导致控制不稳定。
- 选取炉口、炉中、炉尾三个测点,分别固定热电偶探头,确保探头与产品表面贴合或悬置高度一致。
- 使用红外测温仪对灯管表面温度进行扫描,测量频次为每30分钟记录一次,连续观察2小时以上。
- 同时记录车间环境温度与相对湿度,白班与夜班各取3个时间点对比,计算温差。
- 将测得的实测温度与设定温度做差,若任一测点温控偏差超过±5°C,即可判定存在显著温控偏差。
温控校准与工艺参数优化建议
确认温控偏差后,可从软件校准与硬件维护两方面进行整改。首先,对温控器进行零点与满量程校准,将探头测值与标准温度计对齐,残余误差控制在±2°C以内。其次,检查加热管表面是否有积碳或油墨残留,必要时清理并测量其电阻值,若电阻偏离标称值超过10%,建议更换。第三,优化送料线速与固化时间的匹配关系。线速每变化1米/分钟,产品在炉内的停留时间变化约0.3秒至0.8秒,需结合温控偏差重新设定固化参数。例如,若夜班实际温度比白班低15°C,可在夜班将线速降低10%至15%,或将固化时间延长0.5秒至1秒,以补偿热输入不足。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/uv/6539.html 相关标签:UV固化炉
推荐阅读
- 包装胶印UV油墨固化装置技巧
- UV固化机浅谈UV涂料家具涂装技术新革命
- UV胶的使用方法
- 【VCM行业】三昆科技UV固化机在VCM行业的应用
- UV油墨固化机使用注意事项清单
- UV无影胶有哪些清洁方法?
- [UV胶水固化]如何选择小型扬声器紫外线胶?
- uv固化干燥技术概念浅析