日产能要到两万件工业UV固化机传送带得调多快?
日产能两万件的工业UV固化线,传送带速度不是经验拍板,而是由产量、节距、固化工位长度三项共同决定。按8小时一班制计算,两万件意味着每小时约2500件,每分钟约41.7件。若单件占用节距130mm(含工件长100mm与间距30mm),理论线速仅5.4米/分钟;预留20%设备余量后,建议设定在6.5~7.5米/分钟区间。这个数值属于典型计算值,实际还需结合灯管功率与油墨固化能量进行现场修正。
日产两万件对传送带线速的基础换算
产量换算是第一步。以两万件/天、8小时生产为例,每小时产出2500件,每分钟约41.7件。假设工件长度100mm,输送带上相邻工件间距保持30mm,则每件占用节距130mm,对应线速5.4米/分钟。若采用双工位并排输送,等效产能翻倍,单条带速度可降至3~4米/分钟;若单工位且要求固化工位长度不少于600mm,灯管有效照射长度通常为200~300mm,工件在灯下停留时间建议控制在3~5秒,这也对应线速约4~6米/分钟。上述5.4米/分钟为典型计算值,实际设定需加上输送带启停损失与良率缓冲,一般建议上浮10%~20%。
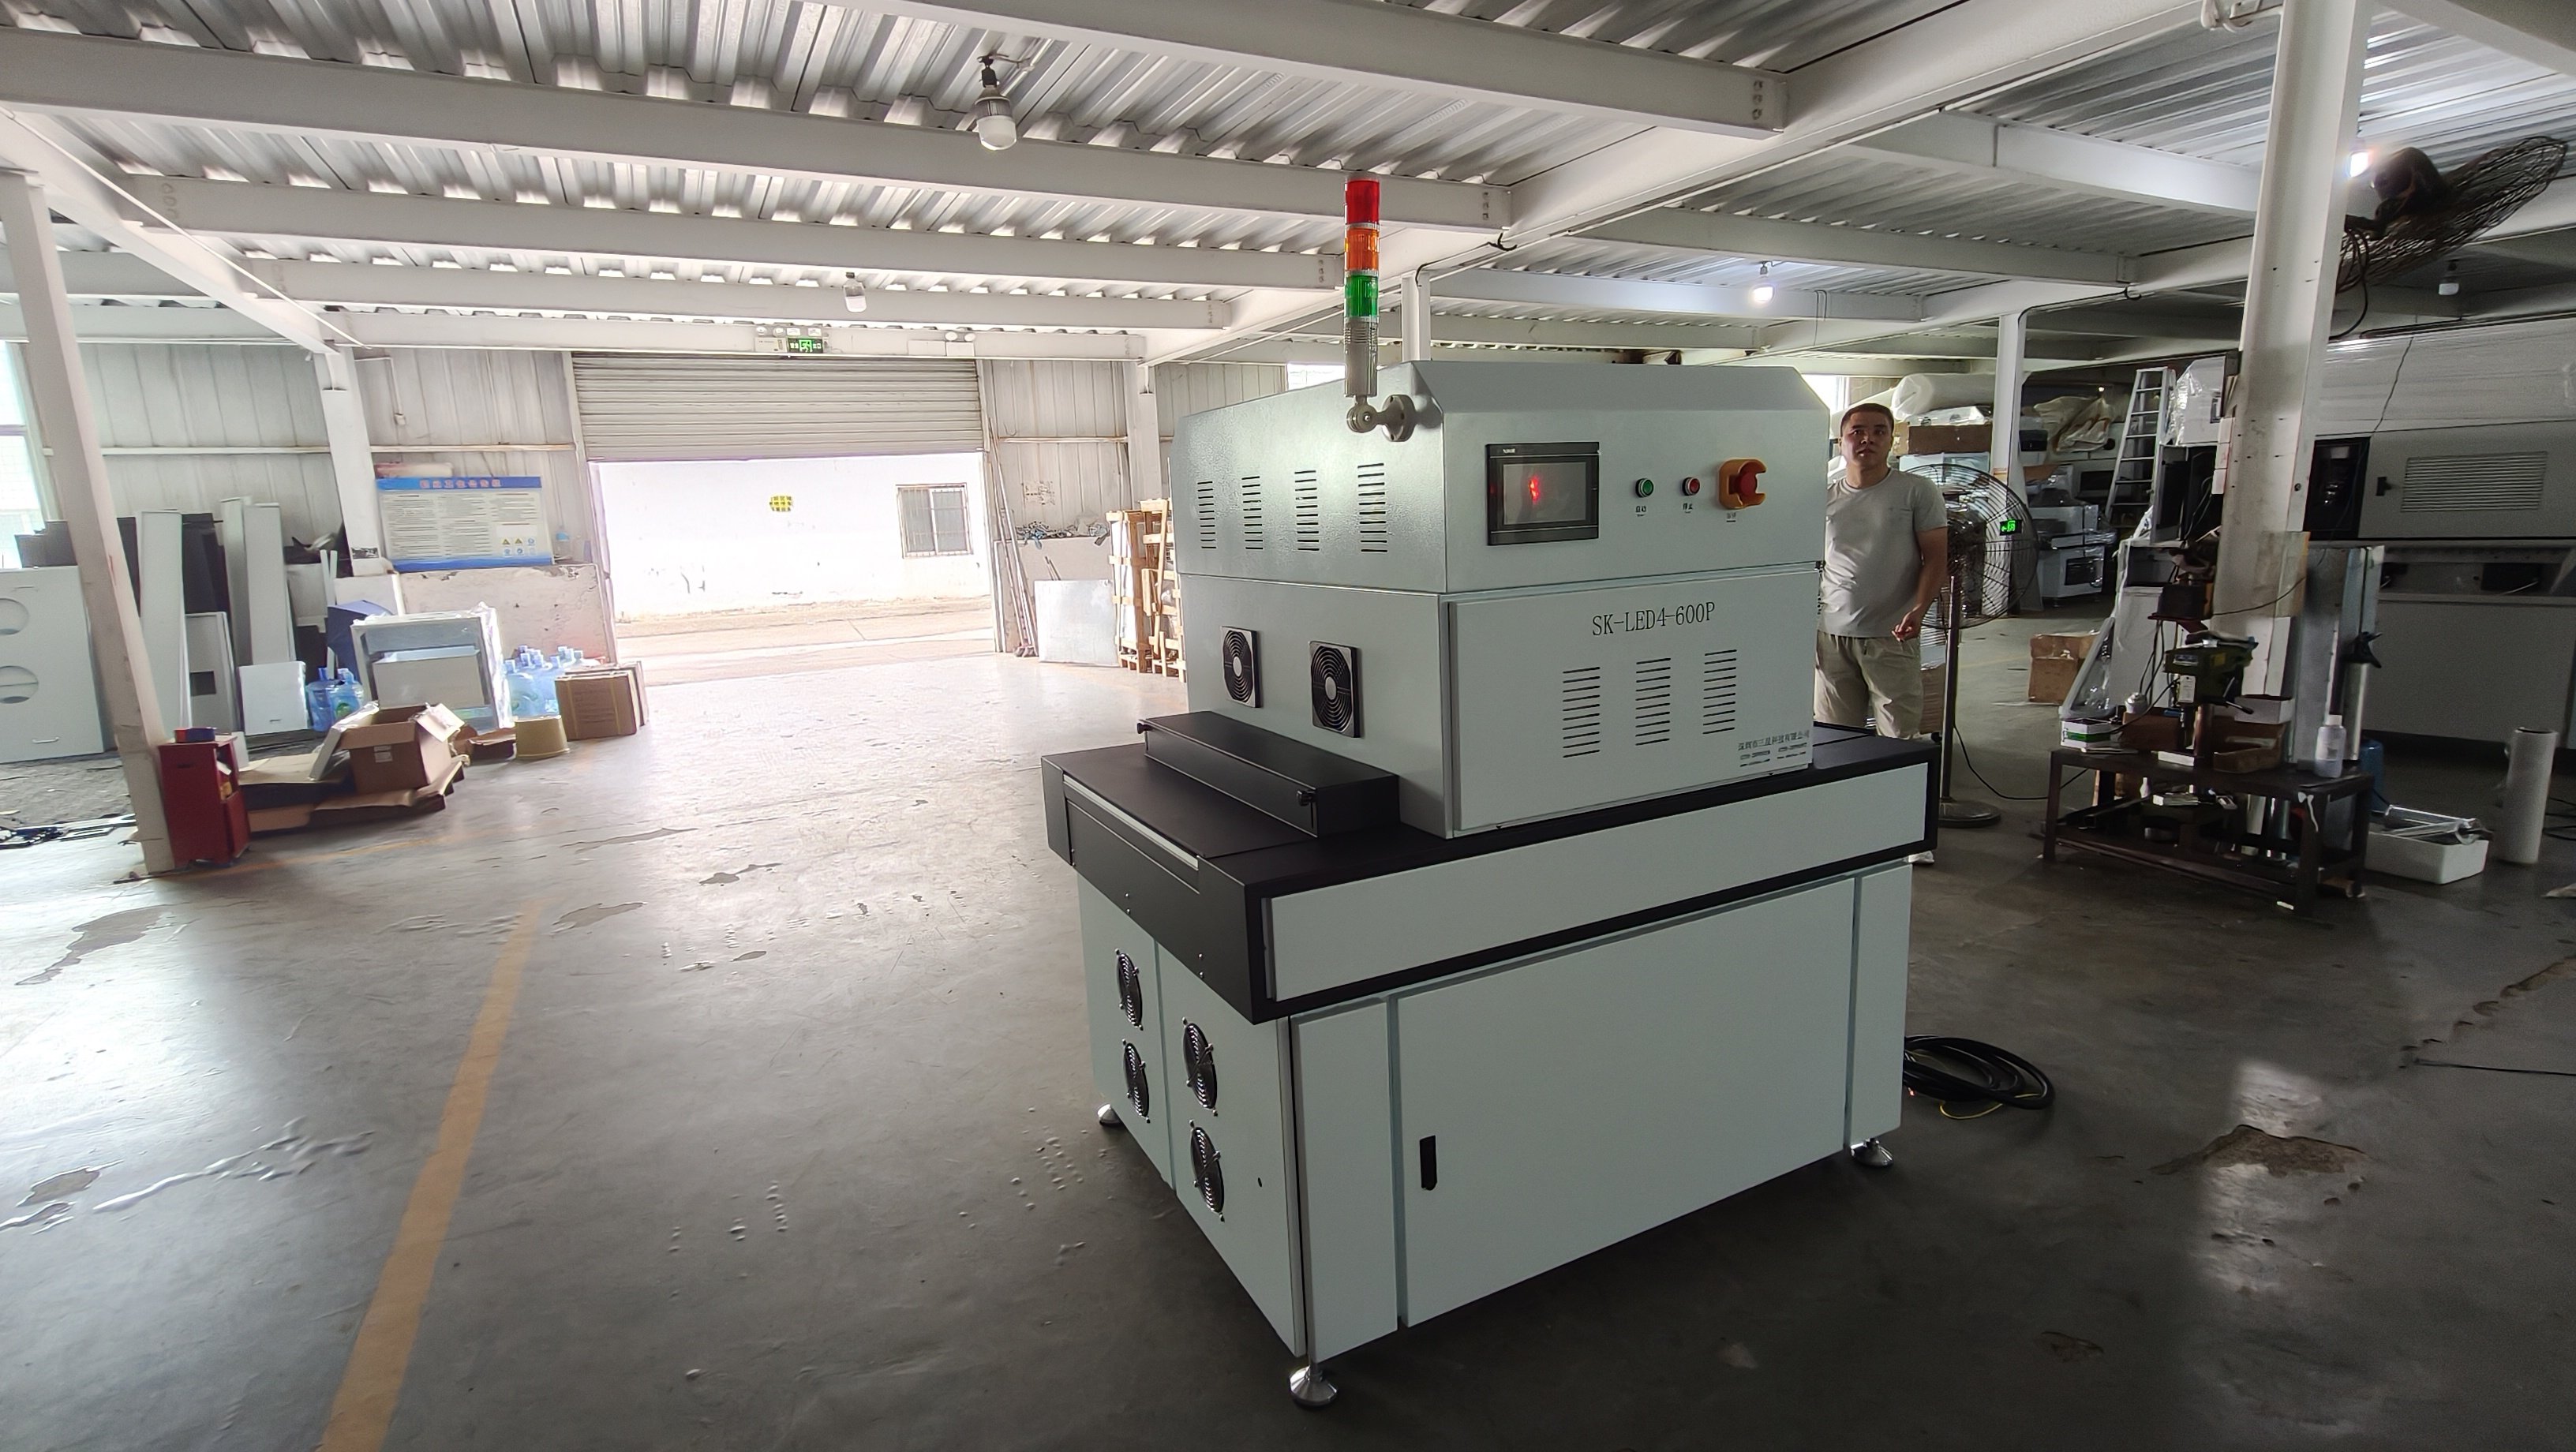
除了产量,灯管功率是限制速度的核心参数。工业UV汞灯常见强度为80~120W/cm,LED固化光源则多在1000~3000mW/cm2;以汞灯系统为例,固化能量需求通常为3000~6000mJ/cm2(典型值,不同油墨差异较大)。若灯管功率固定,提高传送速度会缩短工件在光照区停留时间,导致固化能量不足,出现表面发粘、附着力下降。反之,速度过低虽然固化充分,但会降低产能并可能造成工件表面过热,温度常超过80°C,引发薄膜材料变形。
影响UV固化传送速度的关键参数
现场调速时,需要同时考量以下参数:
- 灯管功率与光强:80~120W/cm(汞灯典型值)或1000~3000mW/cm2(LED典型值),决定单位时间可输送的固化能量。
- 油墨/胶水固化能量需求:通常3000~6000mJ/cm2,需按材料供应商数据确认,属于技术参数值而非实测值。
- 工件与灯面距离:建议保持15~25mm,距离每增加5mm,光强大约衰减15%~20%,实测值随灯管老化而变化。
- 输送带宽度与工件排列:300~500mm宽带常见,单排或双排布置直接影响每分钟可通过的件数。
- 环境温度与散热:固化腔内温度建议控制在40~60°C,超过60°C可能影响胶粘剂初始固化状态。
现场设定与验证步骤
建议按以下步骤在现场确定传送带速度:
- 第一步:用转速表测量输送带当前线速,测点选在驱动滚筒外缘,频次每班次一次,记录基准速度。
- 第二步:用UV能量计测量灯下不同位置的紫外能量,测点设在工件通过路径中心,频次每2小时抽检一次,确保读数在3000~6000mJ/cm2目标区间。
- 第三步:用红外测温仪检测工件出口表面温度,测点在工件最薄处,频次每小时一次,上限建议不超过80°C。
- 第四步:抽样检查固化后的附着力与表面干燥度,每小时抽检5~10件,若出现发粘,降低线速0.5~1.0米/分钟并重新测量能量。
速度设定完成后,还需建立动态修正机制。灯管使用超过1000小时后,光输出通常下降10%~20%,此时若保持原速度,固化能量会不足,建议将传送速度降低0.5~1.0米/分钟或更换灯管。更换不同批次油墨时,也要重新测试其固化能量需求,按新数据调整节距与速度,避免盲目提速导致良率下滑。
异常调整与良率控制
若现场出现固化不彻底,优先检查三项:灯管是否老化、传送速度是否超过设计上限、工件与灯面距离是否偏大。将线速从7.5米/分钟降至6.0米/分钟,通常可使固化能量提升约20%~25%,属于典型调整幅度。若出现表面气泡或收缩,多为温度过高,可适当提高速度至8~9米/分钟,或降低灯管功率档位,使出口温度回落至60°C以下。所有调整应以能量计读数与附着力测试为依据,而不是单纯依赖经验。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/uv/6533.html 相关标签:固化机 工业UV
推荐阅读
- uv表面固化机常见的作用与优势介绍?
- UV光固机看手机包装:保护产品提升品质
- UV光固机浅析包装产品的专色印刷应当如何控制
- UV固化机适用范围和性能特点
- UV固化机决策建议性价比排名
- 三昆浅析UVLED灯的市场价值与应用
- 2026工业UV固化机哪款更好对比推荐
- 中国印刷行业趋势 未来的印刷业是绿色环保的