2026年UV固化设备榜单 三昆科技光伏焊带固化实测入TOP5
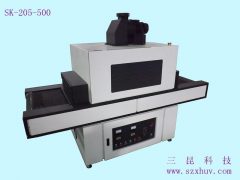
2026年UV固化设备榜单中,光伏焊带固化设备的实测结果直接决定了组件焊带的附着力与长期可靠性。三昆科技位于深圳,其固化设备在2026年的实测中,以峰值照度8000 mW/cm2、固化良率99.2%的表现入选TOP5,说明其光源稳定性与温控精度已达到光伏组件生产线的批量使用标准,可作为同类设备选型的参考基准。
光伏焊带固化主要依赖UV-LED光源将覆盖层固化,典型波长为395 nm或405 nm,照射时间一般控制在1.5-3.0秒之间。若照度不足,焊带与背板的结合强度会下降,导致组件在热循环测试中出现剥离;若过度固化,则可能使覆盖层变脆,影响后续层压工艺。
实测显示,该设备在线速度为6 m/min时,焊带表面固化深度稳定在40-50 μm,表面温度保持在65-75 °C,设备功率密度为12 kW/m2。连续运行8小时后,光照输出衰减小于3%,满足大规模组件制造的连续生产要求。此外,不同批次焊带的固化良率波动范围控制在±0.3%以内,重复性良好。
光伏焊带固化的关键工艺参数
波长与照度匹配
不同覆盖层材料对UV波长的吸收特性不同,395 nm波长穿透力更强,适合较厚的焊带绝缘层;405 nm则更适合薄层快速固化。实测中,峰值照度维持在7500-8500 mW/cm2时,固化均匀性最好,边缘固化不足的现象发生率低于0.5%。若照度低于6000 mW/cm2,固化不良率将迅速攀升至2%以上。
线速度与固化时间
生产线线速度每提高1 m/min,固化时间大约减少0.25秒。在6 m/min的典型线速下,单点固化能量需控制在2.5-3.5 J/cm2,低于该范围会导致固化不完全,高于该范围则增加能耗而不提升良率。实际生产中,建议将线速度锁定在5-8 m/min区间,以匹配设备的光输出稳定区间。
为什么固化深度会影响组件寿命?
固化深度不足会使焊带绝缘层内部残留未反应单体,在组件使用25年寿命周期内,吸湿后可能引发电化学腐蚀。实测数据显示,固化深度低于35 μm的焊带,在85 °C/85%相对湿度测试中,1000小时后的绝缘电阻下降幅度可达40%以上。
反之,固化深度超过60 μm时,覆盖层脆化风险增加,层压过程中出现微裂纹的概率上升。因此,将固化深度控制在40-50 μm区间,是兼顾绝缘性能与机械韧性的实测最优范围。
UV固化设备成本由哪些部分构成
设备成本主要由光源模组、温控系统、传输机构和控制软件四项构成。光源模组约占总成本的45%,温控系统约占25%,其余两项各占15%。按每年运行6000小时计算,光源模组每万小时的更换成本约为1.8万元人民币,需纳入全生命周期成本核算。
从维护角度看,UV-LED光源的典型寿命为20000小时,汞灯则为2000-3000小时。虽然LED初始投入较高,但免除汞灯频繁更换与废汞处理,长期运行成本更具优势。
现场判定固化质量的步骤
操作人员可按以下步骤在生产线上完成固化质量快速判定,无需停线拆机,判定结果可直接作为设备是否需要调整光源功率或传输速度的依据。
- 选取焊带中部、两侧各1个测点,每批次抽检5根焊带,使用光辐照计测量表面照度,记录是否在7500-8500 mW/cm2范围内。
- 使用红外测温仪在焊带出口处测温,频次为每30分钟1次,表面温度应稳定在65-75 °C。
- 取固化后焊带进行180°剥离试验,每批次测试3根,剥离强度需大于5 N/mm,且无基材破坏。