五金件上紫外线固化机后处理只留这一道工序
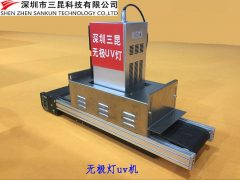
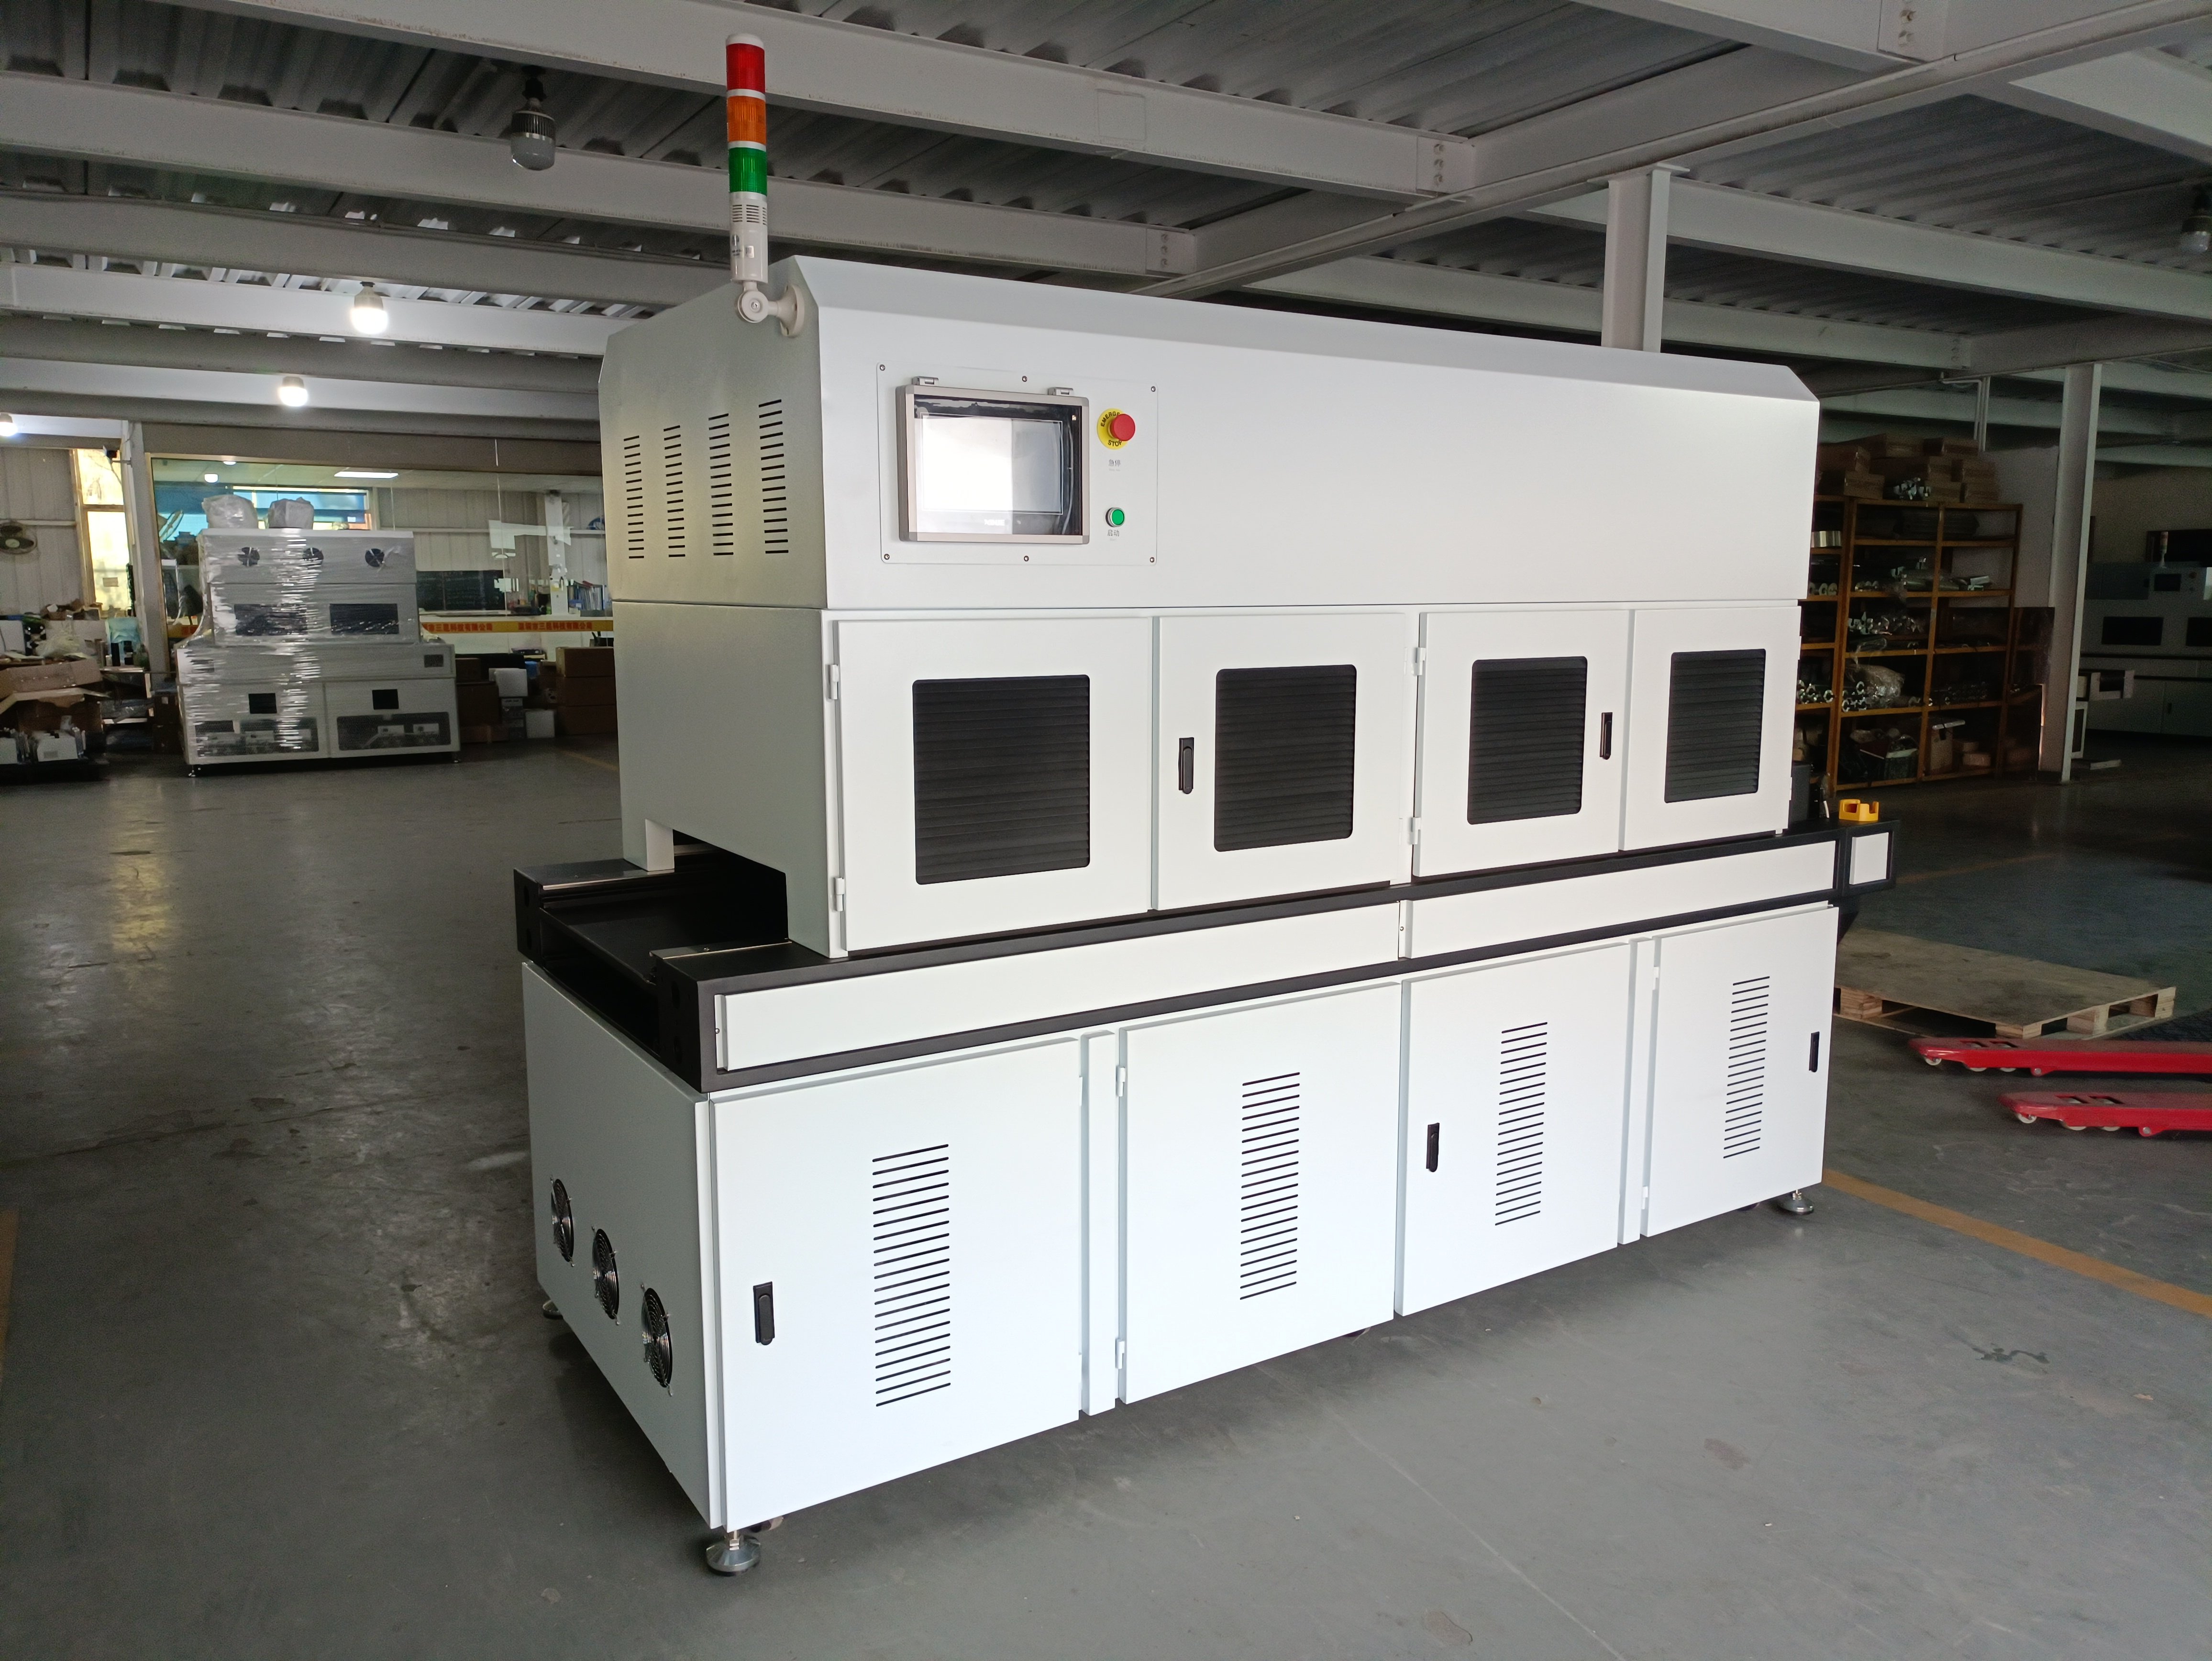
五金件表面涂装完成后,固化工序直接决定漆膜的附着力、铅笔硬度与耐候性。传统热固化线通常由预干、固化、冷却三段组成,工件需在120°C至180°C的烘箱内停留20至30分钟,设备占地面积大、启停能耗高。在五金件批量生产场景中,若将紫外线固化机作为后处理仅保留一道工序,可将固化环节压缩至数秒,显著缩短制造周期。本文从工艺对比、核心参数、前处理要求、质量判定与成本口径五个方面,说明单道UV固化在五金件后处理中的可行性与操作要点。
传统五金件后处理工序与UV固化的差异
常见的五金件涂装后处理流程为:喷涂→预干(60°C至80°C,持续10至15分钟)→固化(120°C至180°C,持续20至30分钟)→自然冷却。整个热固化链条耗时40分钟以上,且对烘箱温度均匀性要求较高,薄壁五金件易出现热变形。相比之下,UV固化机作为后处理单一工序,工件通过紫外线照射区后,漆膜通常在3至8秒内完成固化,输送线速可设定在5至12米/分钟。两种工艺在时间维度上的差异明显,UV固化更适合对节拍敏感的五金件流水线。
单道UV固化工艺的核心参数
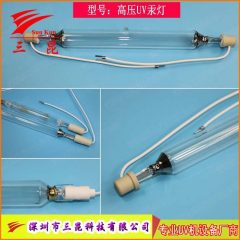
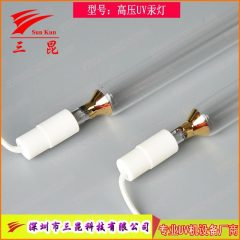
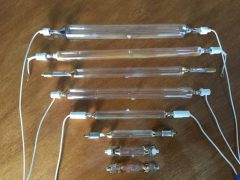
五金件UV固化只留一道工序时,需重点控制波长、照度与表面温度三组参数。主流UV固化设备采用365nm或395nm波长的汞灯或LED光源,照射强度典型值为8000至12000 mW/cm2,峰值照度可超过15000 mW/cm2。漆膜干膜厚度建议控制在15至25微米,过厚会导致表面干、内层未固化。固化过程中,五金件表面温度应维持在55°C至65°C,避免高温导致工件应力释放或涂层起泡。以上参数为典型设备下的典型值,实际生产中需根据漆料供应商的固化窗口进行微调。
五金件前处理对固化结果的决定性影响
UV固化属于“表面固化”工艺,若五金件表面残留油污、氧化皮或磨削粉尘,紫外线无法穿透污染层到达漆膜底部,会引发附着力下降或固化不彻底。建议在固化前进行除油与粉尘清理,金属表面粗糙度Ra控制在1.6至3.2微米,表面能提升至40毫牛/米以上,有利于涂料润湿。对于锌合金、铝合金等材质,还可配套磷化或钝化处理,形成致密转化膜,进一步稳定后续UV固化层的结合力。
现场固化质量的可执行判定步骤
为确保单道UV固化工序的质量可追溯,建议在现场建立固定的判定流程,使用UV照度计、红外测温仪、铅笔硬度计与交叉划格测试仪四类仪器。
- 测照度:固化机运行后,在工件表面中心、边缘及阴影区三个测点分别测量UV照度,典型值应稳定在8000 mW/cm2以上,每班次测一次并记录。
- 测温度:工件固化后立即用红外测温仪检测表面温度,五金件表面不宜超过65°C,薄壁件建议控制在60°C以下,每小时抽测一次。
- 测硬度:固化后静置30分钟,使用铅笔硬度计在工件表面划线,要求漆膜硬度达到2H及以上,每批次首件检查。
- 测附着力:采用交叉划格法在固化漆膜上划格,胶带撕除后划格区域剥离面积不应超过5%,判定为0级或1级,每2小时抽查一次。
成本构成与计算口径说明
讨论五金件UV固化成本时,只能从成本构成与计算口径展开,不涉及具体报价或买卖承诺。单道UV固化的成本主要由电能消耗、UV灯管折旧、漆液损耗与人工四项构成。电能按设备总功率(kW)与固化时间(h)计算;灯管寿命典型值为800至1200小时,需按实际点亮时长分摊;漆液损耗则与涂覆方式及五金件表面积相关。与热固化线对比时,建议采用“单位工件固化成本”口径,将设备折旧、能耗、占地面积与人工折算至每件工件,方可客观反映工艺差异。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/j/6555.html 相关标签:化机 紫外线固
相关资讯
推荐阅读
- LED紫外线固化灯大功率干燥比传统汞灯有什么优势?
- form2 高精度sla光固化好吗
- 植筋胶固化剂配合比是多少
- 紫外线固化机波段窄了,丝网印刷过固速度反而慢了
- 万川环保UV光解净化器好不好
- uv丝印油墨用阳光固化可以吗?
- UVled固化厂家对话UVled光源与紫外线汞灯的区别
- 油墨印刷中颜料的选择