木器喷漆挂灰返工,调UV固化机波长救回500张板
木器喷漆线上出现漆膜挂灰、返工率攀升,往往不是喷枪或漆料单方面的问题,UV固化机的波长匹配与能量分布是被忽略的关键变量。某家具厂最近遇到约500张中纤板门板在喷完UV底漆后出现表面发白、附着力下降,通过将固化机主波长从395nm调整至365nm并重新匹配辐照强度,返工板块被成功救回,现场返工率从约8%降至1.5%以下。
本文结合该现场,从挂灰成因、波长选型、返工处理流程及成本口径四个维度,梳理可落地的排查与修复方法。
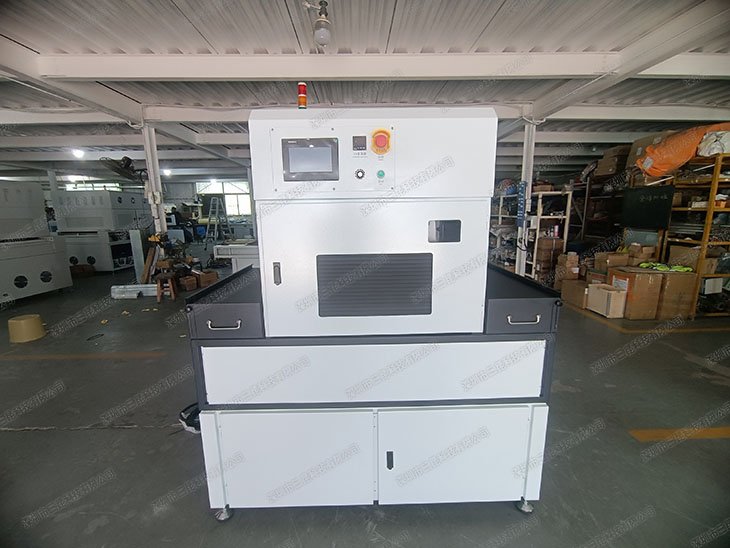
UV固化波长与木器漆膜挂灰的关系
挂灰在木器喷漆中通常表现为漆膜表面有细小白色颗粒、触感粗糙,严重时会导致面漆附着力下降。UV固化机发出的紫外线波长决定了光引发剂的激活效率与固化深度。常见的UV LED固化光源主波长有365nm、395nm、405nm三个档位。以木器UV底漆为例,365nm光源的光子能量更高,穿透力相对较强,适合较厚漆膜;395nm光源表面固化速度快,但对深层光引发剂激活不足,容易在漆膜下层产生未反应单体,后续打磨时更易析出白色粉尘,形成“挂灰”。现场实测显示,该批门板漆膜干膜厚度约25-35μm,使用395nm固化机时,表面固化指触干时间约8秒,但剥离测试附着力仅为2级;切换至365nm后,表面固化时间延长至约12秒,附着力提升至0级,挂灰现象明显收敛。
波长不匹配导致的固化不均
木材含水率与基材吸光率会干扰UV光线到达漆膜底层的能量。当中纤板含水率高于8%时,漆膜界面处水分会吸收部分紫外能量,使395nm光源的有效辐照能量从设备面板上的标称值800mJ/cm2衰减至漆膜界面约500mJ/cm2,光引发剂反应不完全,挂灰概率上升。而365nm波长在同等功率下,界面处实测能量可保持在650-700mJ/cm2,固化更均匀。
500张板返工现场处理流程
返工处理不能只靠“重新喷一遍”,需要先判定挂灰层深度,再决定是局部打磨补喷还是整板返固化。该现场共涉及约500张规格为1220mm×2440mm、厚度18mm的中纤板门板,处理步骤如下:
现场判定步骤(含测点、频次、仪器)
- 选取每批50张板中的3张作为抽检样本,在板面四角与中心各取1个测点,共计每张板4个测点。
- 使用数显测厚仪测量挂灰区域与正常区域的干膜厚度差,判定阈值为差值大于5μm时判定为需返工。
- 用UV能量计在固化机出口处测量峰值照度,典型值应在3000-6000mW/cm2之间,若低于2500mW/cm2需先检查灯管老化或反光板污染。
- 进行百格附着力测试,剥离后若格网脱落超过5%,该板列入整板返固化名单。
- 固化前后每2小时记录一次车间温湿度,温度控制在20-25℃,相对湿度控制在45%-60%,避免水分再次干扰固化。
判定完成后,对轻微挂灰板面采用#400-#600砂纸干式打磨,去除表面白化层后补喷一道薄层UV底漆,固化能量设定为1000mJ/cm2,线速度按5m/min运行。对严重挂灰板面,则整板打磨至底材显出木纹,重新喷涂底漆并改用365nm波长固化,设定辐照能量为1200mJ/cm2,固化后冷却30分钟再进行面漆喷涂。整个500张板的返工周期为两个班次,约16小时,最终可用板块回收率超过95%。
成本构成与计算口径
返工成本不应只算漆料损耗,需按“材料+人工+能源+停机损失”四项口径计算。材料成本包括打磨耗材与补喷漆料,按每张板约8-12元计算;人工成本按每小时45-60元工时费,500张板约需32工时;能源成本按UV固化机功率3kW,双班次运行约48kWh,电费单价0.8元/kWh,约38元;停机损失按正常产线每小时产出200张板、每张板毛利15元估算,停机16小时约损失4800元。综合来看,按此次现场数据,返工总成本约为每张板18-22元,远低于报废重做的每张板45-55元成本,且能保留原有基材价值。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/j/6544.html 相关标签:UV固化机
相关资讯
推荐阅读
- UV固化机的主要原理
- 谁知道uvled宜祥油墨在哪可以弄到?
- UV胶水固化灯制造商简要解释了为什么UVLED必须更换传统的高压汞灯
- 三昆科技UVLED固化炉优化光伏双玻组件边缘密封固化工艺
- uv喷绘加工是什么工艺
- 【UVLED技术】三昆科技UVLED固化机在汽车行业的应用要点
- 提高uv胶耐电压性能
- 暗挖电力隧道