含汞UV固化设备今年停产车间换LED要注意哪几点
含汞UV固化设备因汞含量限制与能效法规,正在陆续停产,许多印刷、涂覆、电子组装车间面临更换LED固化设备的选择。直接替换光源并不可行,汞灯与LED在光谱分布、散热方式、电源接口及固化工艺窗口上存在显著差异,贸然改造容易导致固化不彻底、表面发粘或良率下降。本文从设备评估、线路改造、参数匹配及现场验证四个方面,梳理车间从含汞UV设备切换到LED固化时需要重点关注的事项。
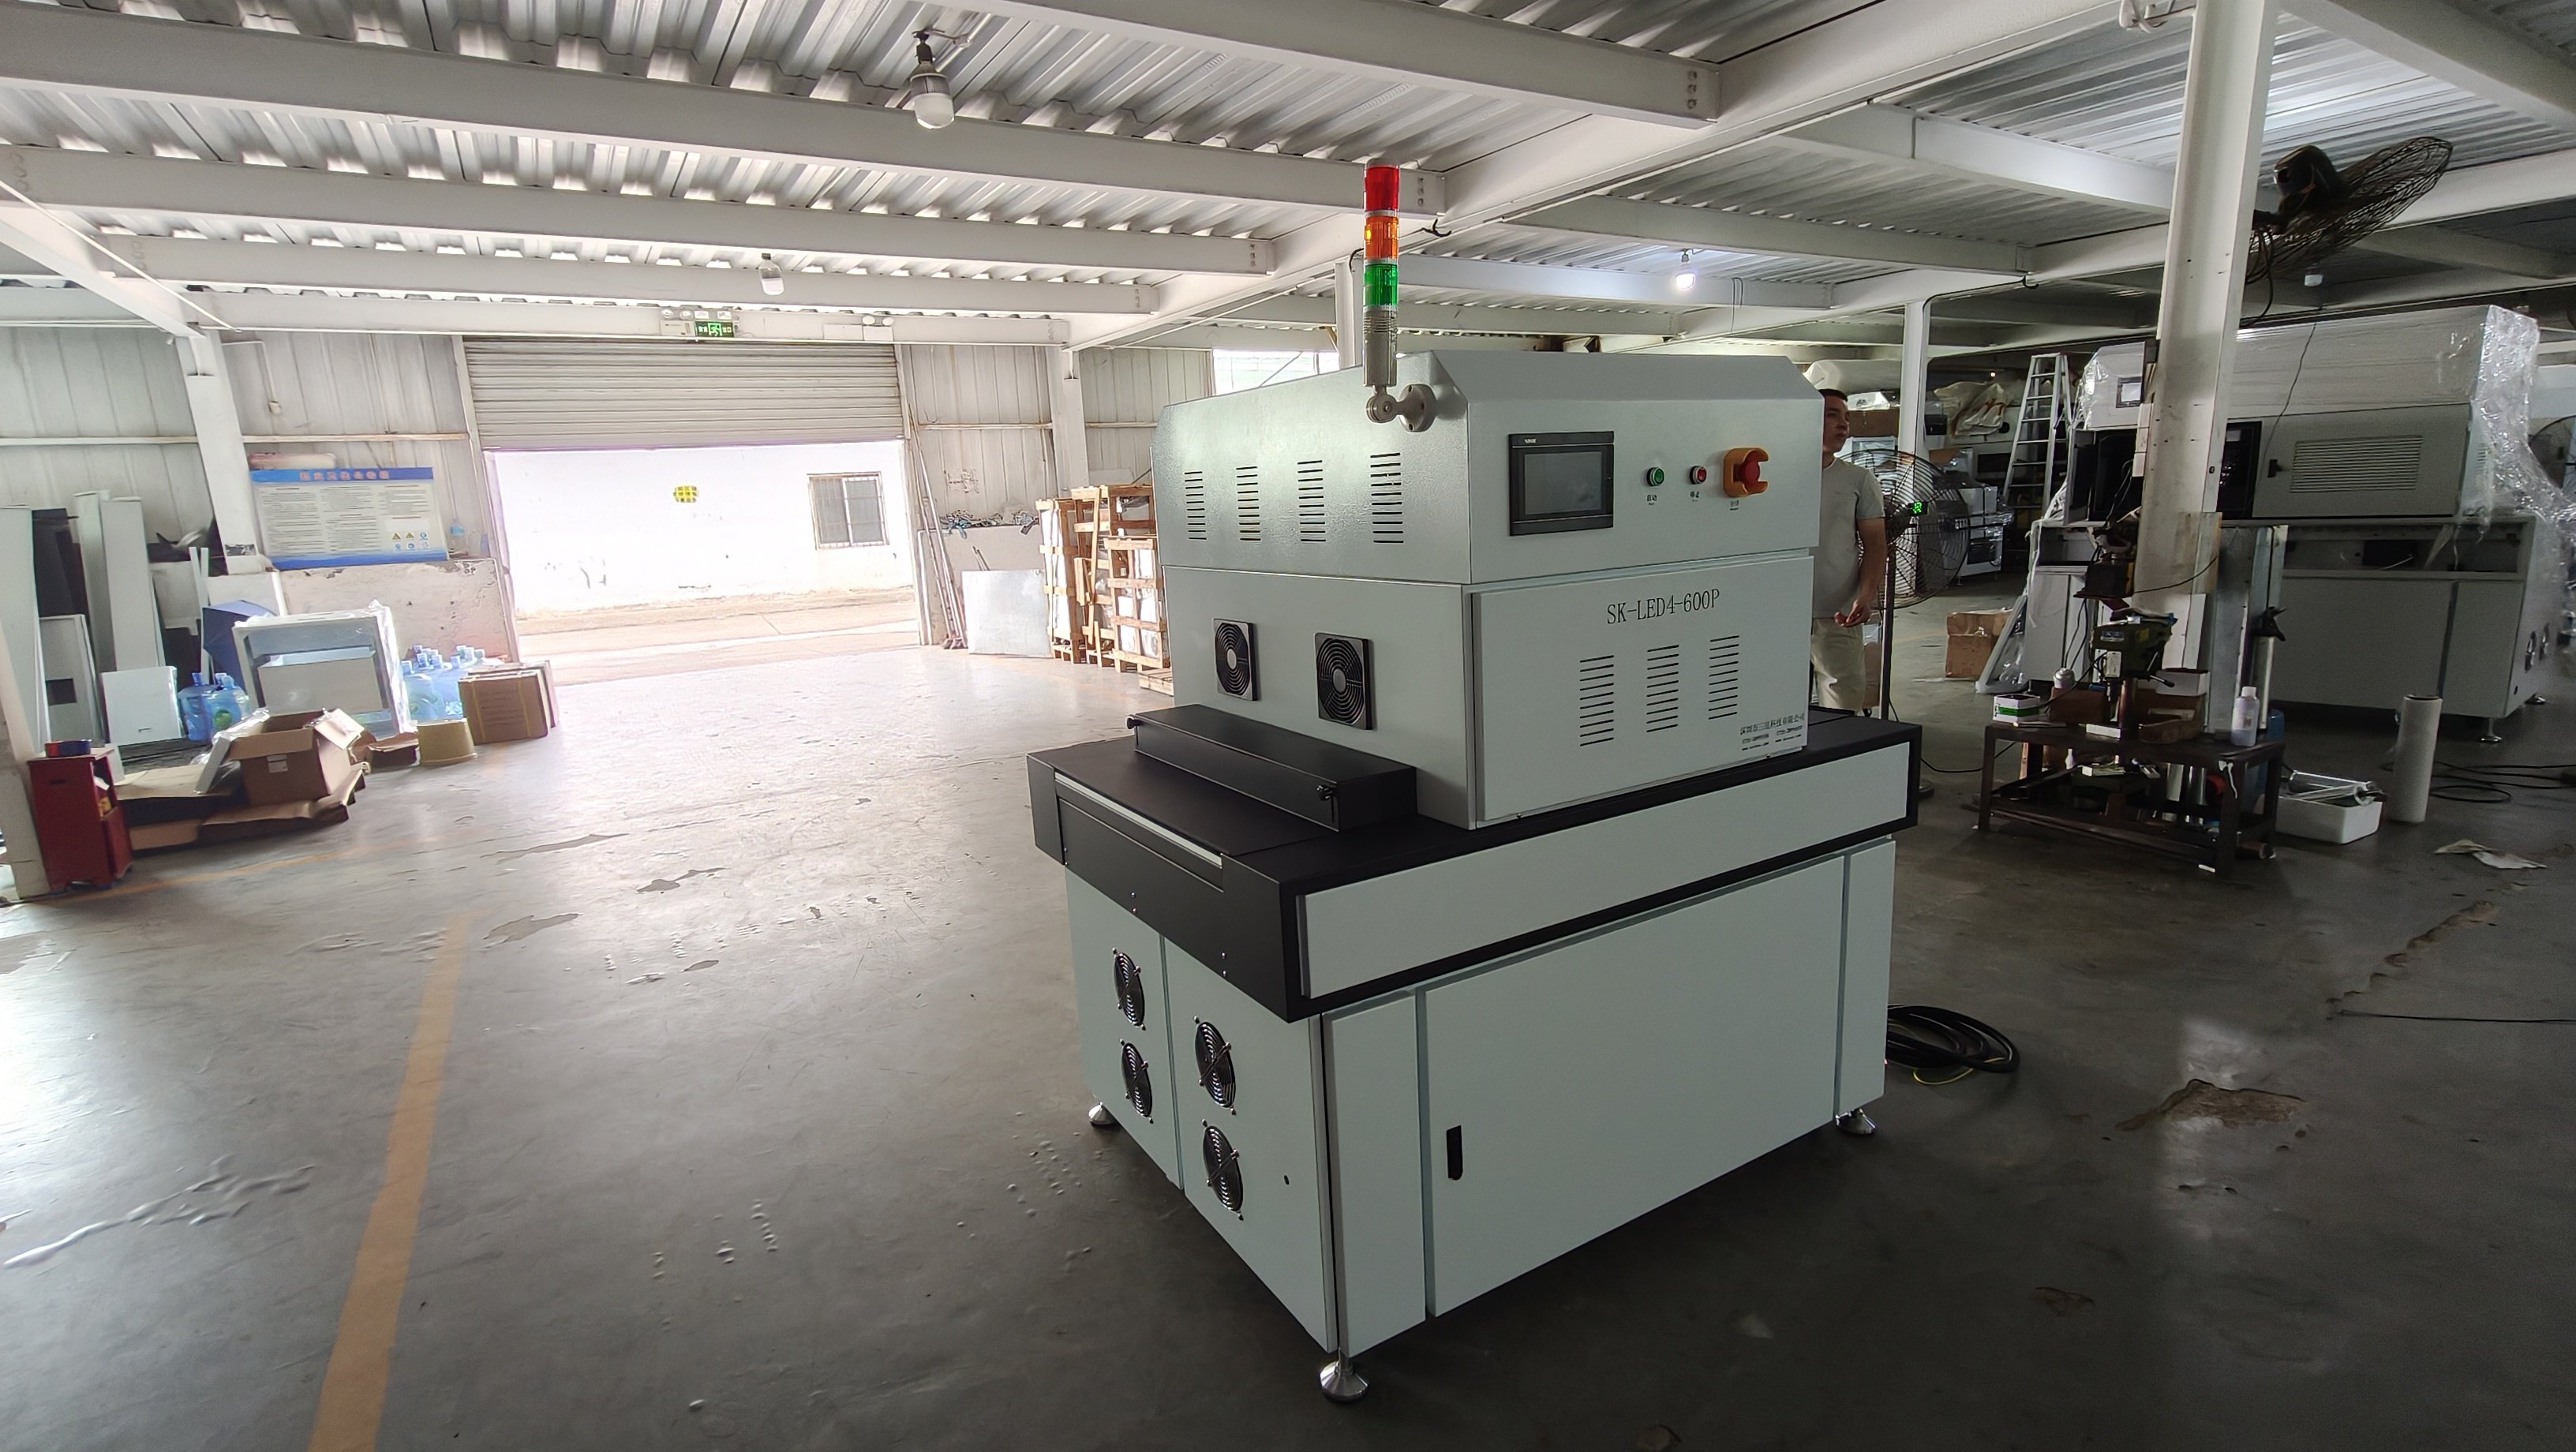
汞灯停产背景与LED替代的必要性
含汞汞灯因含有汞元素,受RoHS及相关环保法规限制,部分型号已停止生产。与之相比,LED固化光源无汞、瞬启、寿命更长。典型汞灯的有效寿命约为800至1000小时,而LED模组的典型寿命可达20000至30000小时;汞灯开机后需要3至5分钟预热才能达到稳定输出,LED则可在1秒内实现全功率输出。这些差异使得LED在连续生产线上的可用性更高,但也意味着不能简单“拆旧装新”,需重新核算固化工艺参数。
光谱匹配与固化深度
汞灯发出的光谱为连续分布,覆盖UVA、UVB及可见光区域,峰值通常集中在365nm附近;LED固化设备则以单一窄带为主,常见波长有365nm、395nm、405nm等。不同的UV油墨、UV胶水或UV涂料对光谱吸收有差异,若原工艺依赖汞灯的宽谱输出,单一波长的LED可能导致固化层表面干而内部未固化。建议更换前先测算材料的吸收光谱,确认LED峰值波长是否落在光引发剂的有效吸收区间内。
照度与照射面积的换算
车间更换设备时,需关注固化头的有效照射宽度与照度分布。常见汞灯设备的固化宽度为200mm、300mm或500mm,表面照度典型值约在2000至4000 mW/cm2;LED模组的照度通常可调,常见范围为500至3000 mW/cm2,但光斑均匀性与中心边缘差异需要现场测试。若生产线线速为5至30 m/min,更换后若照度不足,固化速度会下降,直接影响良率。
车间改造前的技术评估要点
在动工改造前,应先对现有生产线进行全面评估,避免“设备买回来装不上”或“装上去固化不良”。
1. 固化工艺窗口核查
需要明确当前工艺所需的最小固化能量(mJ/cm2)和最佳照度区间。以UV光油固化为例,若原工艺在汞灯下需要800至1200 mJ/cm2才能达到表面硬度要求,更换LED后必须通过功率调节和线速配合,在同等能量下完成固化。建议保留一组汞灯样板作为对照,在LED下制样并进行铅笔硬度、交叉切割及耐溶剂测试。
2. 散热方式与环境温度
汞灯发热量大,通常配套强力风冷或水冷系统,灯头表面温度可超过80°C;LED发热相对集中在模组背面,但长期高温仍会加速光衰。车间若采用水冷LED设备,冷却水温度通常需控制在15至25°C,水流量需按模组功率匹配,常见小功率模组为每分钟2至4升,大功率模组可能需要更高流量。环境温度若超过35°C,建议额外增加车间通风或空调,以保持LED光输出稳定。
3. 电源与控制系统适配
含汞设备多采用电感镇流器或电子镇流器,工作电压多为220V或380V交流,启动电流较大;LED固化设备多采用直流驱动电源,需要稳定的直流输出与PWM调光控制。改造时应核查车间配电容量,确认是否需要增加独立空气开关、稳压器或滤波器,避免电网波动导致LED输出闪烁。
生产线参数匹配与验证方法
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/j/6543.html 相关标签:uv 固化设备
相关资讯
推荐阅读
- 日产能要到两万件工业UV固化机传送带得调多快?
- 【油墨固化】皮尺UV油墨固化选择三KunUVLED固化设备
- UV固化上光的优势及方式探讨
- uv光解有机废气净化器废气处理有哪些优势
- 胶水固化了很硬,请问如何能溶解或者让它变软!
- 台式uv机和紫外线uv固化机主要用途有哪些
- uv灯能杀死铜绿吗
- 为什么铸件在喷粉线固化炉内生锈