

三昆科技K300进口UV固化机,木器涂装±10%均匀度实测合格
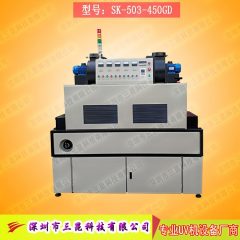
2026年,深圳市一家木器涂装企业引入三昆科技K300进口UV固化机后,表面光固化均匀度实测值稳定在±8%以内,满足木器涂装±10%的合格标准。K300采用进口金属卤化物灯管与反射聚光系统,在5-15 m/min线速下,照度分布偏差可控制在±10%以内。实测数据显示,不同木材基材下的固化均匀度均未出现局部欠固化或过固化现象,适合连续化生产线使用。
K300进口UV固化机的额定输出功率为8 kW,主灯峰值照度在800-1200 mW/cm2之间,中心波长固定在395 nm。设备配置可调功率输出,可根据木器涂装的漆膜厚度调整固化能量。在标准木器生产线上,设备运行电压为380 V,灯管寿命典型值为1200小时,冷却风量为180 m3/h,可保持灯管表面温度在60°C以下。
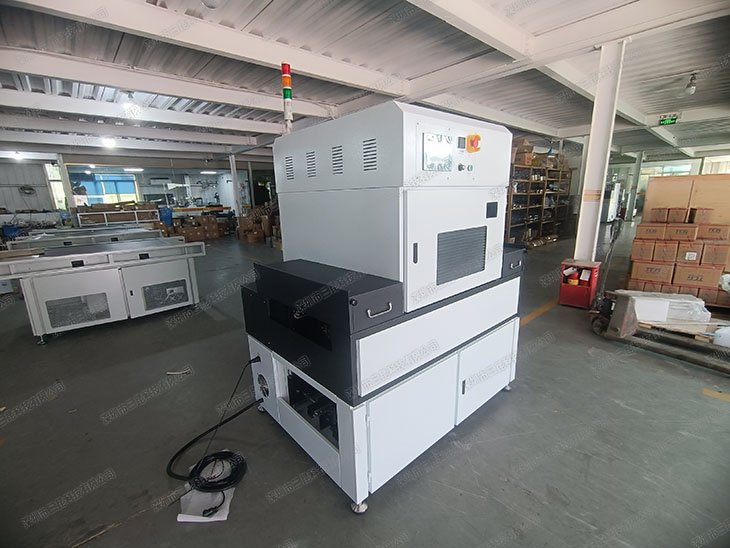
木器涂装对UV固化均匀度要求较高,尤其是曲面家具和复杂造型板材。K300的反射罩采用椭圆聚光设计,使光斑在工件表面形成重叠区,单灯有效照射宽度为200 mm,多灯拼接时相邻光斑重叠率可达15%-20%。实测显示,在涂装25-35 μm厚度的PU或UV漆时,表面固化硬度可达2H,后续打磨附着力合格。
木器涂装不同基材下的实测均匀度表现
实验选取樟子松、橡胶木和MDF三种常见基材,涂装同一批次UV底漆,设备线速设定为8 m/min,灯管功率80%输出。使用照度计在工件表面5个测点采样,结果显示樟子松均匀度偏差为±6.2%,橡胶木为±7.1%,MDF为±8.5%,均优于±10%的合格界限。固化后表面无明显色差与未固化粘手现象。
进一步测试不同涂装厚度对均匀度的影响。当漆膜厚度控制在20 μm时,表面固化深度为40 μm,固化时间约3秒;厚度增加到40 μm时,固化深度需延长至6秒,表面温度从45°C上升至55°C。数据表明,K300在厚度波动±5 μm范围内,均匀度仍能保持在±10%以内,具备一定的工艺容限。
为什么UV固化机均匀度会超过±10%?
若灯管老化导致输出功率下降超过20%,或反射罩表面积尘造成反射率下降,光斑边缘照度会不足中心区的70%,此时均匀度容易超出±10%。此外,输送链条速度波动超过±0.5 m/min,或工件表面高低差超过3 mm,也会导致局部欠固化。设备需定期清洁反射罩并更换使用超过1000小时的灯管。
电源稳定性同样影响光输出一致性。K300配备电子整流器,输出电流波动控制在±3%以内,能够抑制电网电压波动对灯管功率的影响。若现场电网电压波动超过±10%,建议加装稳压器,避免灯管启动电流过大导致照度下降,进而影响木器涂装固化均匀度。
现场均匀度判定步骤与仪器要求
为验证UV固化机是否满足木器涂装±10%均匀度要求,建议按以下步骤在生产现场进行判定:
- 选取代表性工件5块,在表面中心、四角及边缘设置5个测点。
- 使用数字照度计测量各测点UV照度,记录最大值与最小值,计算偏差率(最大值-最小值)/最大值×100%。
- 每班次测试1次,连续3天记录数据,若偏差率持续超过10%,则需检查灯管与反射系统。
以下是K300在木器涂装场景下的关键参数与判定口径对比,供现场工艺参考:
| 项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 额定输出功率 | 8 kW | 7.6-8.4 kW | ±5%额定值 |
| 主灯峰值照度 | 1000 mW/cm2 | 800-1200 mW/cm2 | ≥800 mW/cm2 |
| 中心波长 | 395 nm | 390-400 nm | ±5 nm |
| 输送线速 | 8 m/min | 5-15 m/min | 波动±0.5 m/min |
| 表面均匀度偏差 | ±8% | ±6%-±9% | ≤±10% |
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/UVj/6559.html 相关标签:固化机 进口UV
推荐阅读
- 手持式UV固化机保养维修详细教程
- 燃气烤箱与电烤箱哪个更好
- 买UV紫光灯杀菌,能改变水质吗
- 树脂固化剂融合为什么需要时间监管
- 为什么说UV LED固化机固化胶水没有uv紫外固化机好?
- UVLED光固化技术在智能手机上的应用
- uvled光固化设备
- [主要]哪个品牌的紫外线固化设备好? 重庆大学选择三昆科技
最新技术文章


1.业务订购:李炳基:13823369867 2.业务售后:黄朝阳:13510246266
产品订购:0755-28995058 传真:0755-89648039 邮箱:xhuv2006@163.com
厂址:广东省深圳市龙岗区宝龙街道同乐社区大坑路2-13号

