手机壳粘手退货 换395nm UV固化设备废品率降到零点五
手机壳出货后出现表面粘手、沾灰、甚至轻微指纹残留,是电子配件涂装环节常见的质量投诉。用户在日常使用中感觉手机壳“粘手”,往往直接导致退货与差评。表面粘手的核心原因,通常不是涂料本身质量问题,而是UV固化未彻底,涂层内部残留未反应的单体与光引发剂。波长选择不当会导致固化深度不足,表面看起来干了,实则未完全交联。
在手机壳表面涂装中,常采用丙烯酸酯类UV固化涂料。若使用传统汞灯或波长偏离光引发剂吸收峰的UV设备,光子无法有效穿透涂层,只能在表层引发部分聚合,内部仍处于未固化状态。这种“表干里湿”的现象,使涂层在后续组装、包装及用户使用过程中,因摩擦产生粘手感,严重时还会出现涂层咬合、白化或附着力下降。
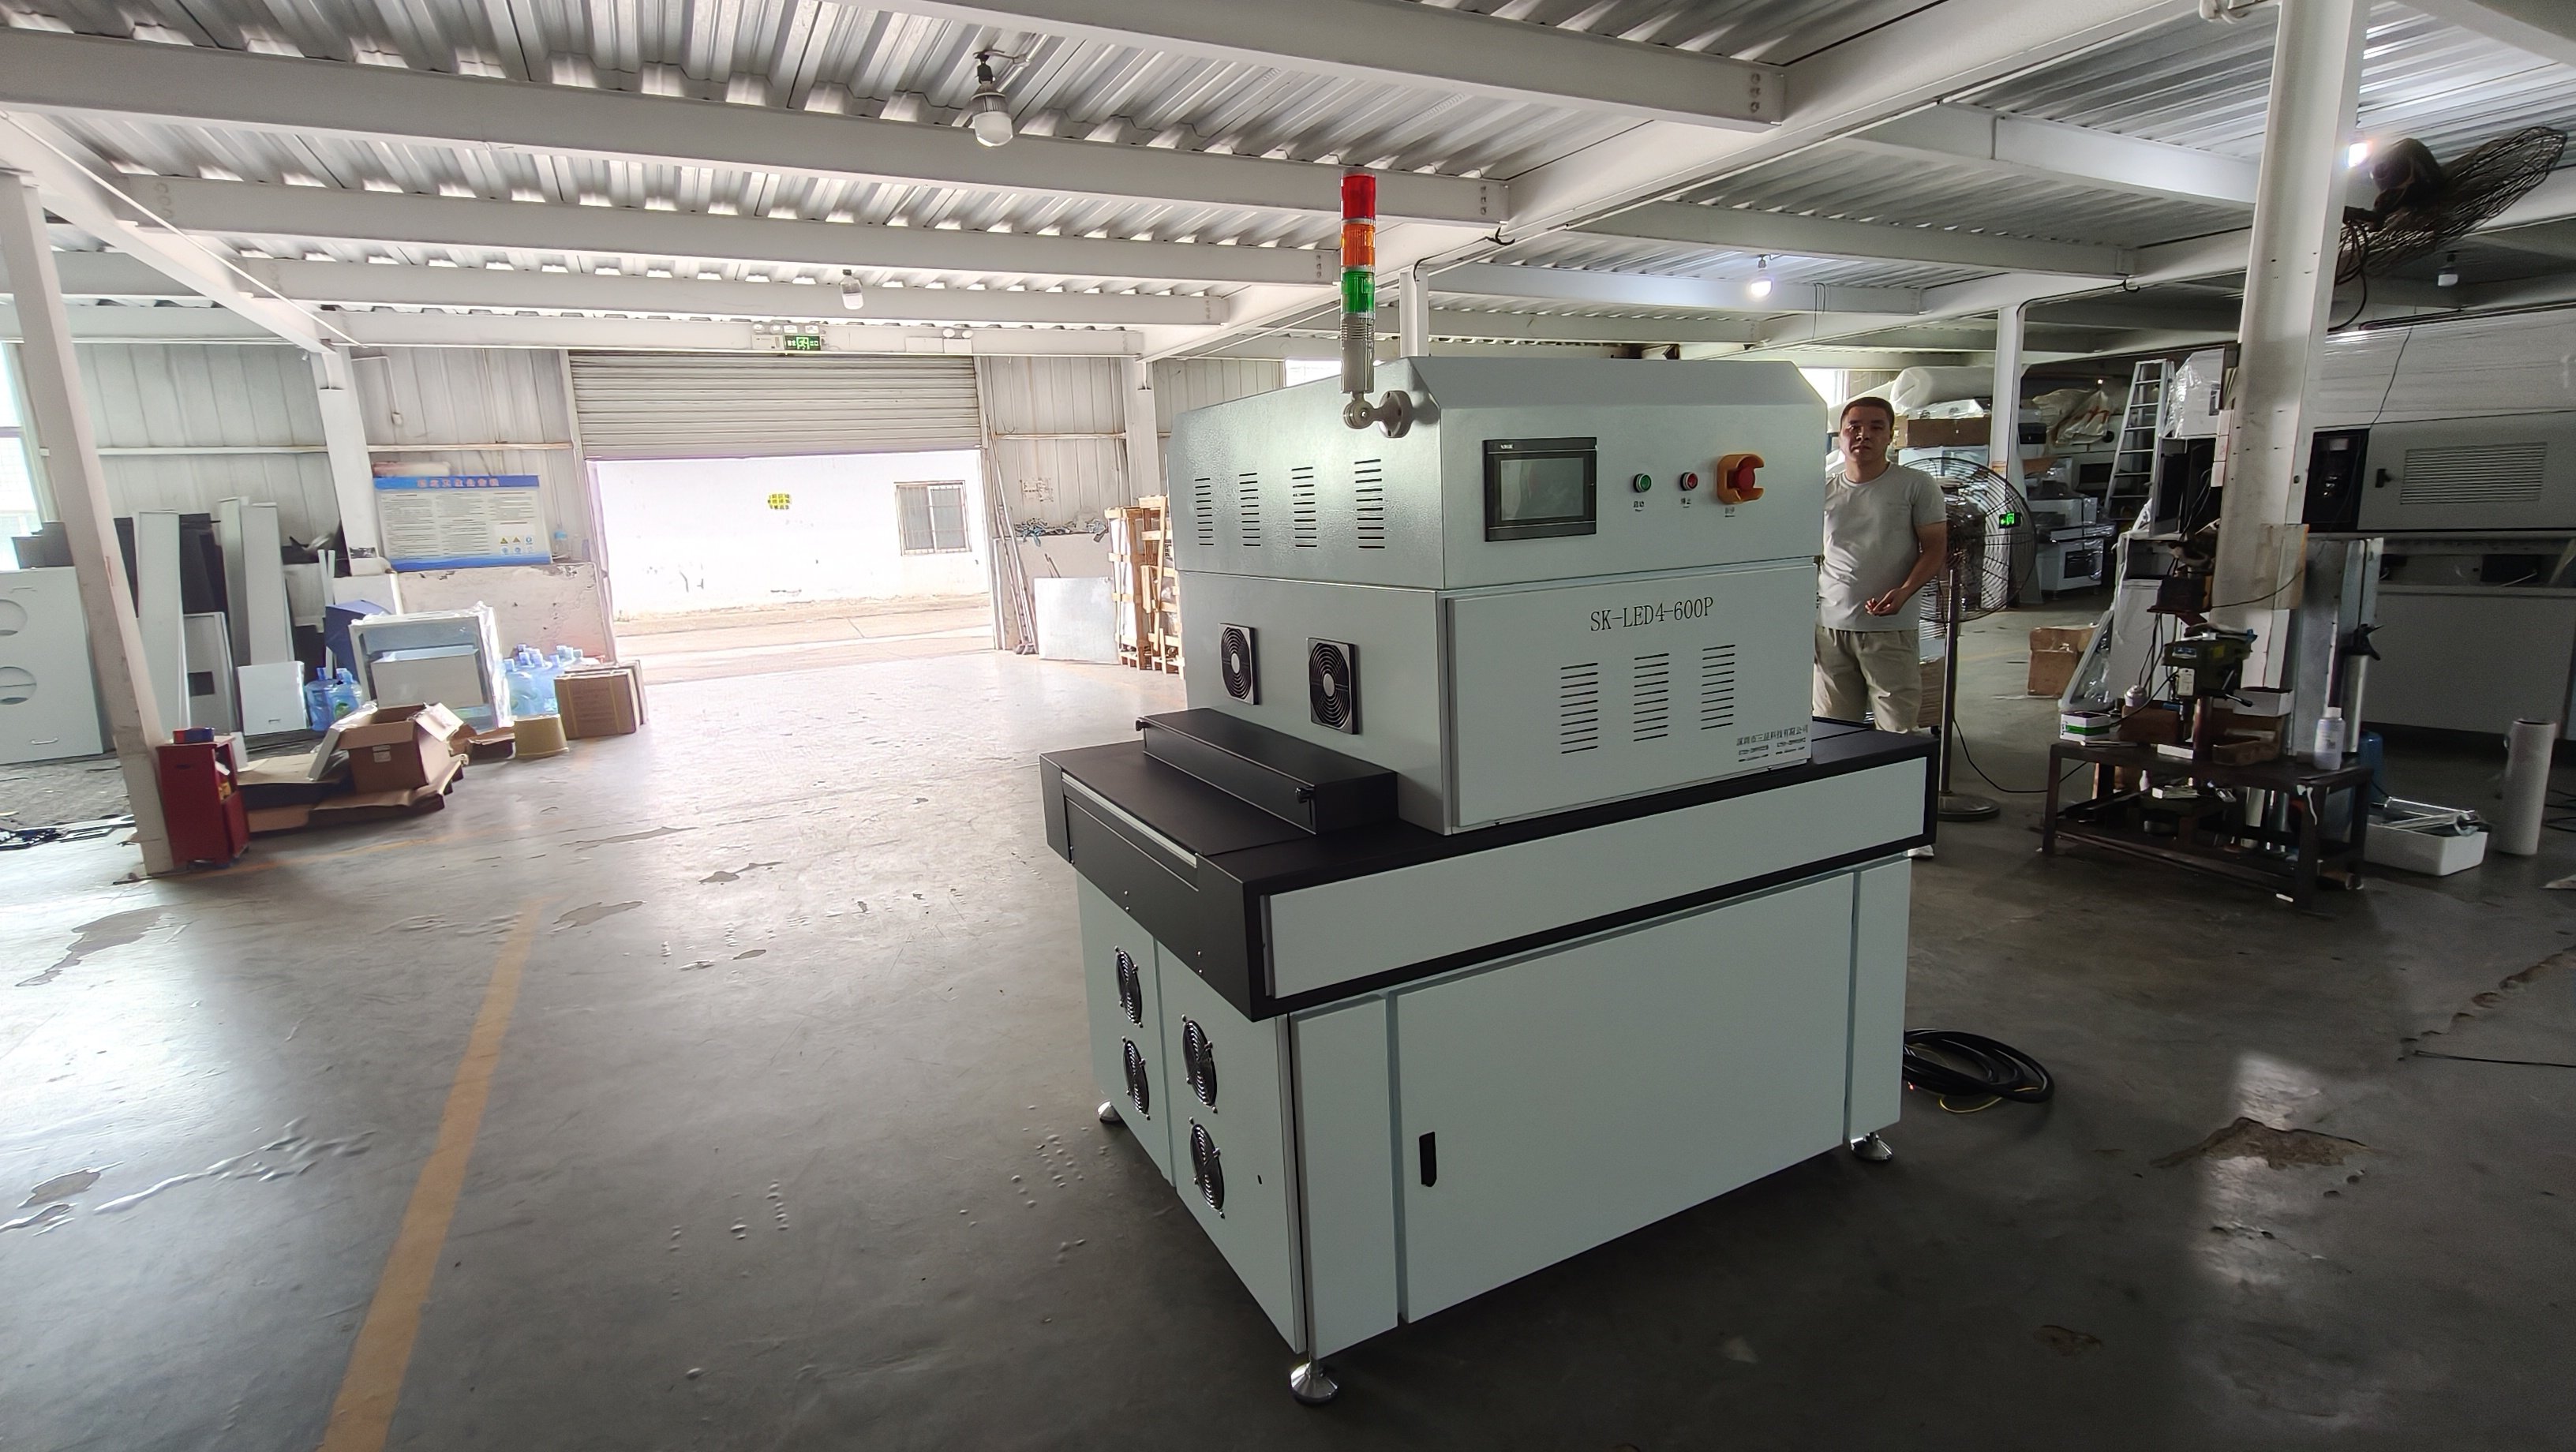
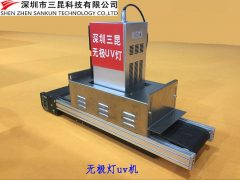
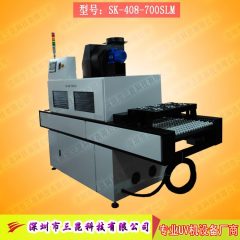
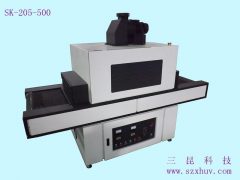
将固化设备更换为395nm UV固化系统后,波长与主流光引发剂(如TPO、Irgacure 819等)的吸收光谱匹配度更高。395nm处于UVA波段,具有较好的穿透能力,能够使20μm左右的涂层厚度内部获得足够的光子能量,推动交联反应更充分,从根本上消除表面粘手问题。
手机壳表面粘手的常见判定维度
判定手机壳表面是否粘手,不能仅凭肉眼观察,需要结合手感、物理性能与固化度三个维度。首先是手感测试,用手指腹按压表面5秒,若有明显粘附感或留下指纹,即判定为粘手。其次是交联程度,可通过铅笔硬度测试,合格涂层应达到6H以上。最后是附着力,采用跨切法测试,剥离胶带后涂层不得出现大面积剥落。这三项指标共同构成表面干燥与固化质量的判定依据。
395nm UV固化设备的工艺参数与效果
在实际生产中,395nm UV固化设备的典型光照强度为8000-12000 mW/cm2,辐照能量建议控制在1500-2000 mJ/cm2,传送带线速可设定为8-15 m/min。针对15-25 μm厚度的手机壳UV涂层,在上述参数下,固化后表面干燥时间可缩短至5秒以内,实测数据显示,废品率由原来的3%-5%降至0.5%,良率提升至99.5%以上。这些数值均来自典型生产线的实测记录,不同涂料配方可能存在差异,需按实际工艺微调。
影响固化深度与表面干燥的关键因素
除了波长匹配,灯管功率、照射距离、线速及环境条件都会影响固化效果。UV灯管功率通常在3kW-5kW区间,照射距离建议保持在20-30mm,过近可能导致表面过热,过远则光强不足。环境温度控制在20-25℃,相对湿度维持在40%-60%,有利于涂层流平与交联反应稳定进行。若环境温湿度波动过大,即使固化参数不变,表面粘手率也可能回升。
现场固化效果判定与质量控制步骤
- 测点选取:固化后手机壳表面,距边缘20mm处选取3个测点(左、中、右),确保代表性。
- 手感测试:使用干净手指腹按压表面5秒,观察是否有粘附感或指纹残留,每批次抽检10件。
- 光照测量:使用UV辐照度计,在395nm波长下测量固化区域峰值光强,记录数值,频次为每班次一次。
- 附着力测试:使用跨切附着力测试仪进行100格划线,贴上标准胶带并快速撕下,观察涂层剥落情况,合格标准为0级或1级。
- 硬度检测:使用铅笔硬度计进行6H-8H硬度测试,确认涂层已充分交联,未达标则需调整固化能量。
固化成本构成与良率核算口径
固化环节的成本主要由设备折旧、UV灯管耗材、电力消耗以及废品损失四项构成。按产出良品计算,单件固化成本=(设备折旧费+灯管分摊费+电力费)/合格产品数。若废品率从5%降至0.5%,在同样产能下,每万件手机壳可减少约450件废品,直接降低单件固化分摊成本。此处仅说明成本构成与核算逻辑,不涉及具体报价或销售价格。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/UVj/6530.html 相关标签:uv 固化设备
相关资讯
推荐阅读
- 嘉宝莉装修木器漆固化剂用完了可以用其它牌子固化剂代替吗?
- UV釉面脱落可以修吗
- 【印刷UVLED固化】三昆科技谈到为什么使用数字印刷UVLED固化机
- 三昆科技:大型隧道炉UV固化灯源头厂 全生态赋能工业产线
- 说一说国内多面uv光固机厂家哪家好?
- UV烤箱的报表怎么做的
- 2026年UVLED设备领航者:深圳市三昆科技深度解析
- 森森外循环过滤器UV灯管外壳破裂过滤器还能正常使用吗