同一批手机壳,两台UV固化炉良率差几个点
在手机壳表面喷涂或丝网印刷工艺中,UV固化是决定附着力、表面硬度与良率的关键环节。不少生产线在实际运行中会遇到一个反直觉的现象:明明使用的是同一批手机壳、同一款UV油墨,两台参数标称相近的UV固化炉,出炉后的良率却可能相差几个百分点,甚至更多。这种波动不仅会增加返工成本,还可能影响交付节奏。要找出差异根源,不能仅凭设备外观或铭牌参数判断,需要从光源输出、温度分布、输送速度以及固化能量等多个维度进行系统性拆解。
良率差异通常不是由单一因素引起,而是多个工艺变量叠加的结果。在UV固化过程中,油墨或涂层中的光引发剂必须在特定波长和能量下吸收足够的紫外线才能完成交联反应。如果两台固化炉的紫外光源老化程度不同,或者反光腔设计导致光照不均,即使面板上显示的功率数值一致,实际照射到手机壳表面的能量也可能存在显著偏差。再加上手机壳多为曲面或带有凹槽、按键孔等结构,光线的反射与遮挡会进一步放大这种不一致性,使局部固化不足或过度固化的情况增多,良率差异往往落在3%至8%的区间。
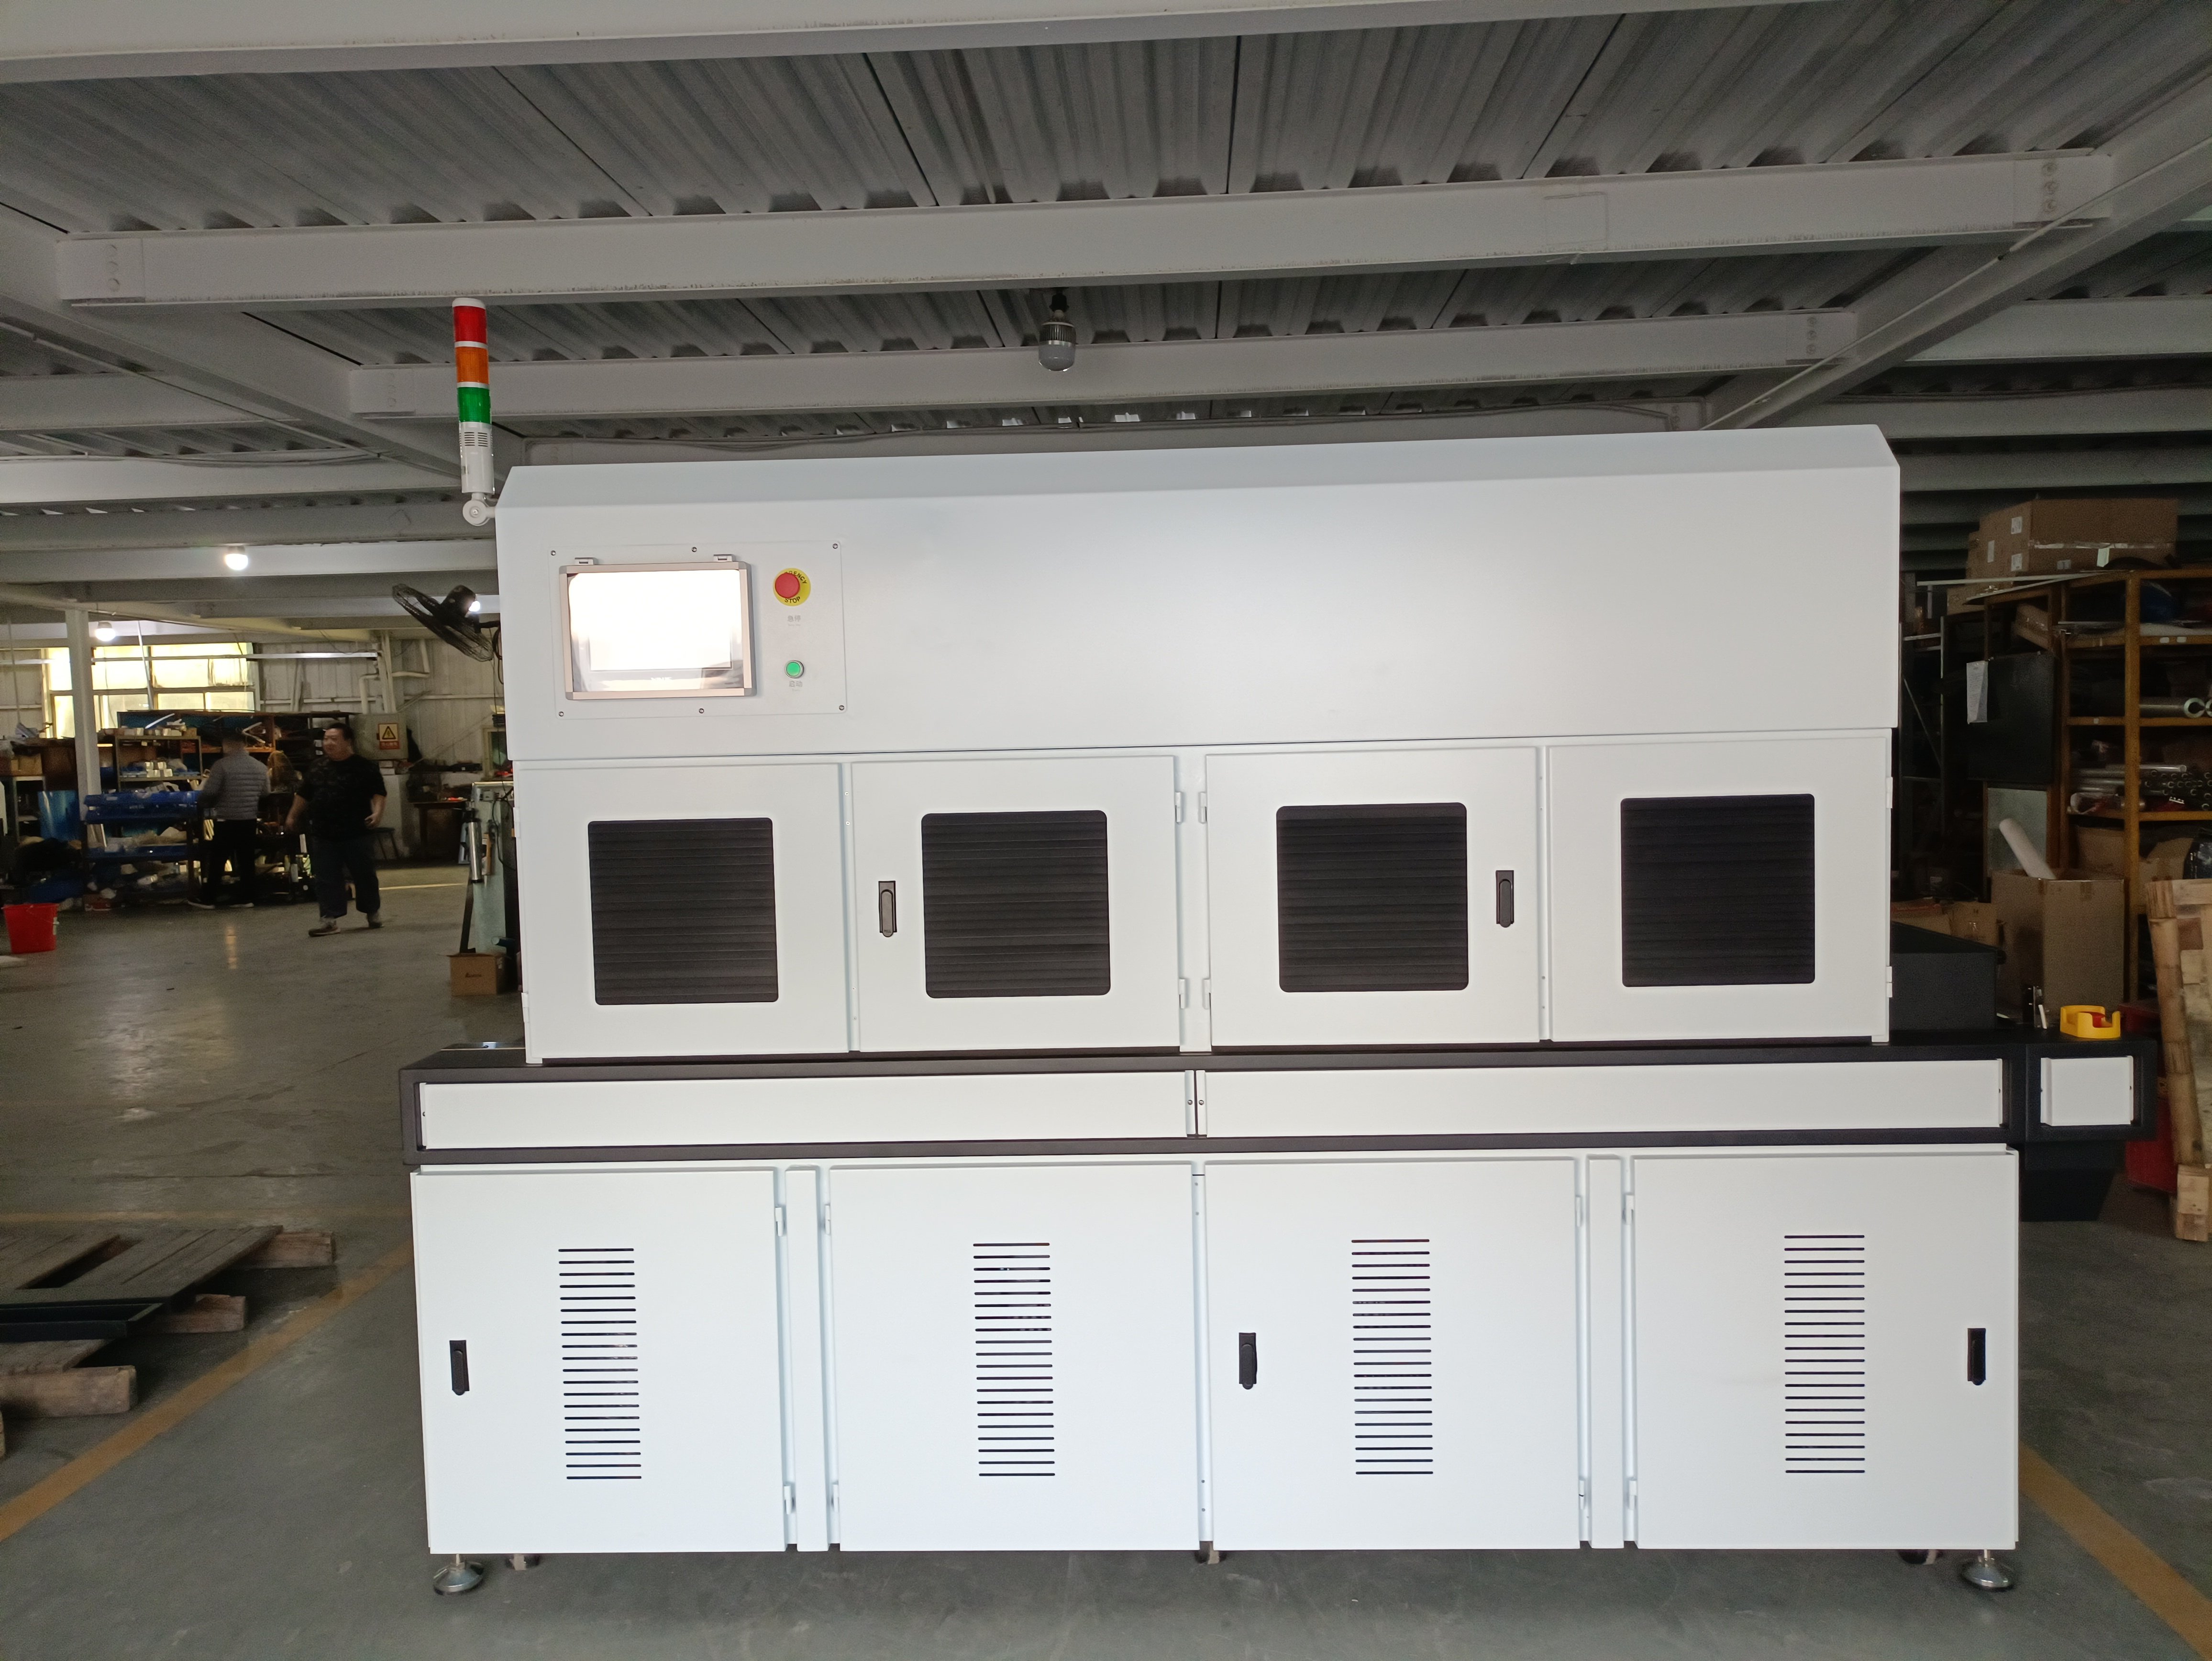
温度场同样是容易被忽略的关键变量。UV固化不仅是光化学反应,也伴随一定的光热效应。手机壳常用材质如PC、ABS或PMMA对热敏感度较高,若两台设备的热风循环系统或红外辅助加热模块运行状态不同,工件表面温度可能相差5℃至10℃。温度过高容易导致材料变形或油墨龟裂,温度过低则可能出现“表面干、内部未固化”的现象,在后续贴膜或组装环节轻易出现粘附不良,直接拉低良率。
导致UV固化炉良率分化的四大核心变量
当同一批手机壳在两台UV固化炉中表现不一致时,通常可以从以下四个核心变量入手排查:
光源强度与波长匹配度
不同品牌或不同使用年限的UV灯管,其紫外光谱分布和峰值强度可能存在差异。即使标称功率相同,实际发出的UVA、UVB能量占比也可能不同,直接影响光引发剂的反应效率。光源老化后输出会衰减,若未及时更换或补偿,固化深度会不足,导致表面附着力下降。
- 检查灯管使用小时数,老化灯管需及时更换;
- 使用能量计测量实际表面照射能量,而非仅信赖设备显示值;
- 确认UV波段与油墨光引发剂的吸收光谱匹配。
输送速度与有效曝光时间
输送带速度决定了手机壳在固化区内的停留时间。两台设备若输送机构存在微小速度偏差,或链条、电机老化导致实际运行速度与设定值不符,曝光时间就会发生变化。曝光时间不足会导致固化不彻底,过长则可能造成表面过度固化、脆化。
- 用转速表或光电传感器核实输送带实际线速;
- 对比两台设备在相同设定下的实际运行时间差异;
- 建立不同油墨厚度对应的推荐曝光时间参数表。
腔体内温度均匀性
固化炉内部温度若存在上下层、前后段差异,手机壳在不同位置的固化状态会不一致。温度梯度过大不仅影响油墨流平,还可能导致塑料件产生内应力,进而引发后续变形或开裂。
- 布置多点热电偶或温度贴纸,记录腔体各位置温度;
- 检查热风循环风扇运转状态与出风口均匀性;
- 关注红外辅助加热模块是否局部过热。
反光结构与光照死角
UV固化炉的反光腔材质、反射率以及几何设计决定了光线在腔内的分布。反光板氧化、污染或设计不合理都会产生光照死角,使手机壳的凹陷部位或侧面得不到足够紫外线照射。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/sk/6526.html 相关标签:UV固化炉
推荐阅读
- 【UVLED光学透镜】三昆技术简介光学透镜对UVLED固化的影响
- 油漆表面的紫外线固化
- 【UVLED固化箱】如何选择科研机构和实验室UVLED固化箱
- uvled在家具行业有什么用途?uvled在家具行业的应用情况如何?
- uvled未来的发展趋势
- 2026 年 5 月最新:UVLED固化设备选型终极指南与深圳市三昆科技深度解析
- 三昆实验室:UV柔印油墨耐光性分析
- UV LED光源固化技术的开发和应用优势