UV固化设备选型,先算照射面积再挑灯管
在UV固化设备采购环节,许多采购工程师习惯先比较灯管品牌、功率和波长,却容易忽略一个更基础的前提——照射面积。实际上,照射面积是决定UV固化机外形尺寸、灯管数量、功率分布乃至固化效率的核心变量。只有先算清工件或产线需要覆盖的实际照射面积,再结合固化工艺要求匹配灯管,才能避免“买大了浪费能耗、买小了固化不彻底”的选型困境。
从工程实践来看,照射面积不仅直接影响设备占地空间,还关联到UV能量在表面的均匀分布。若照射区域过大而灯管功率不足,表面能量密度将低于固化阈值,导致油墨、胶水或涂层出现表干内湿、附着力不足等质量问题;反之,若灯管功率过剩却只照射小面积,不仅电能浪费,还可能因局部过热造成基材变形。因此,照射面积计算应被列入UV固化设备选型的首要检查清单。
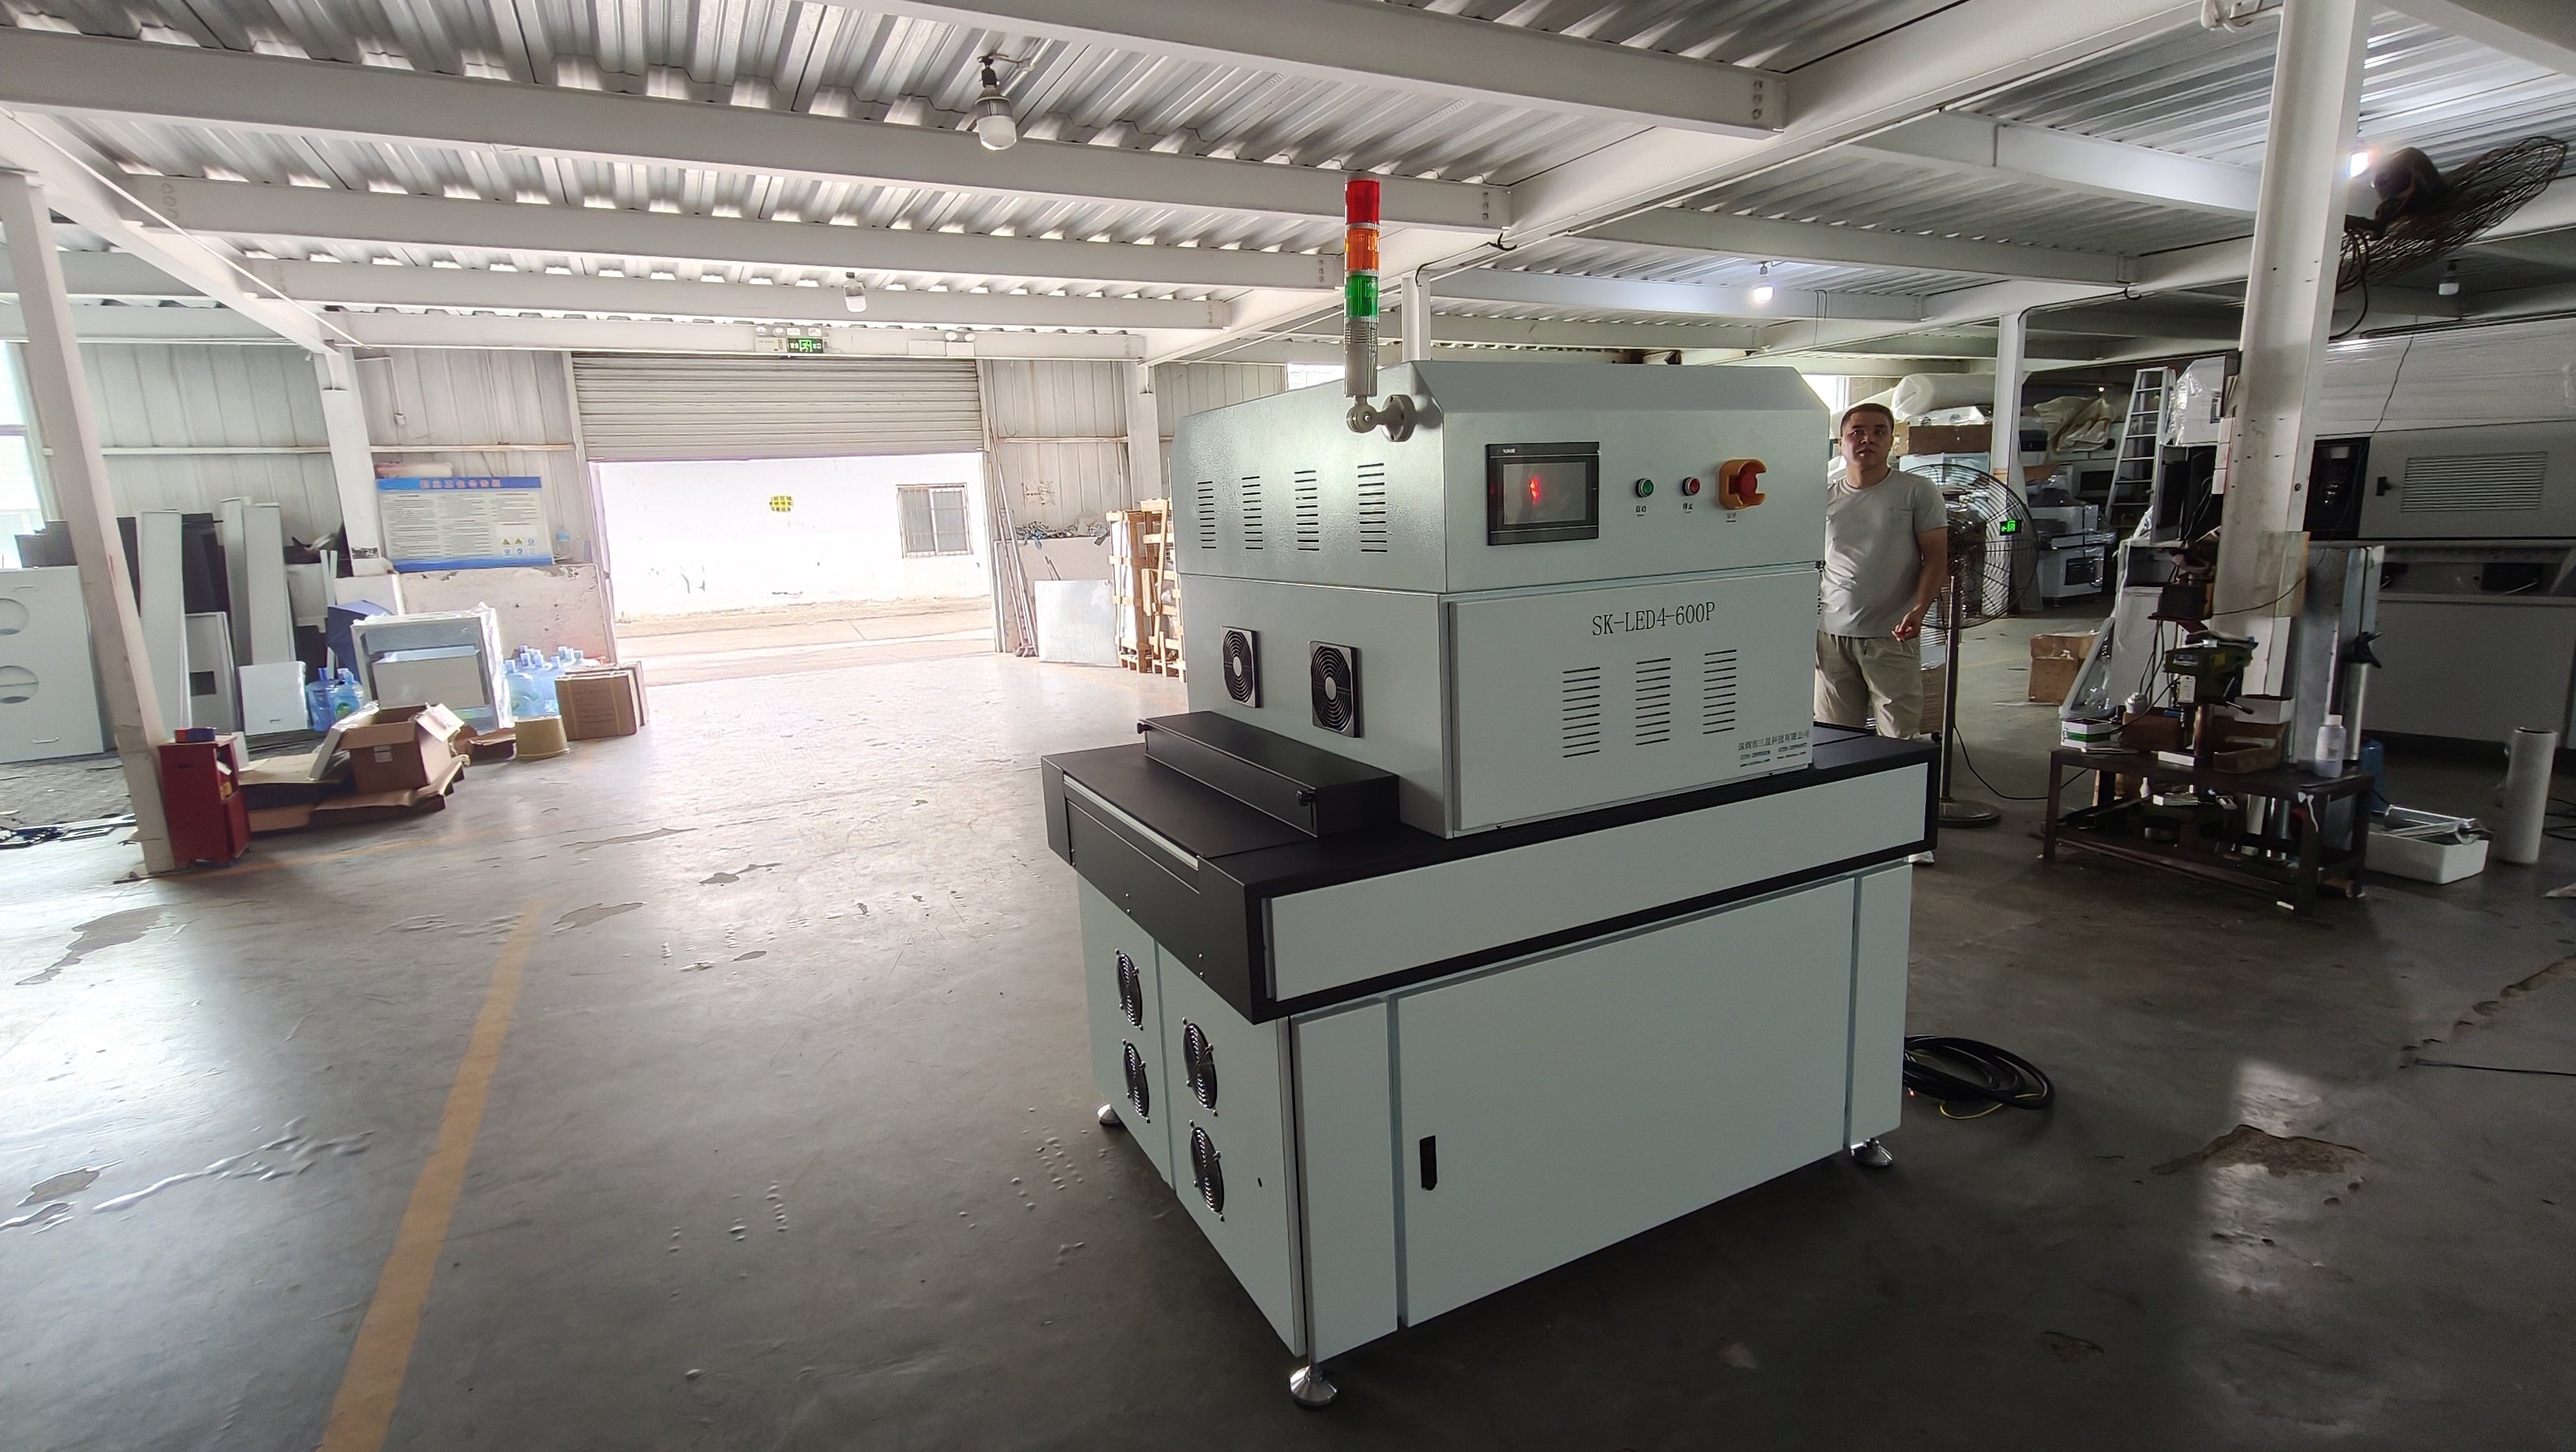
在具体计算照射面积时,需区分“固定照射区域”与“移动式照射区域”。对于固定平台式设备,照射面积等于灯管有效光照长度乘以输送带或工作台的有效宽度;对于传输式产线,则需结合产品通过速度与灯管照射时间,推算单位时间内的累积照射面积。只有明确这一数值,才能在后续灯管选型中确定单支功率、灯管排列间距以及反光罩设计。
照射面积计算:UV固化设备选型的起点
计算UV固化设备照射面积,建议采用“工件最大尺寸+安全余量”的原则。安全余量通常预留10%~20%,以覆盖产品定位偏差、边缘效应及设备热胀冷缩等因素。例如,若待固化工件长300mm、宽200mm,建议按330mm×220mm的照射区域进行初步估算,得出基础照射面积约为0.0726平方米。
- 测量工件最大长宽,并加上10%~20%的安全余量;
- 确认灯管有效光照长度是否覆盖工件宽度方向;
- 评估多灯管拼接时的重叠区域,避免光照死角;
- 结合输送带速度,计算动态产线下的实际照射面积。
灯管类型与功率密度的匹配逻辑
照射面积确定后,下一步是选择合适的灯管类型与功率密度。目前工业UV固化设备常用的光源主要分为汞灯和LED灯管两类。汞灯光谱连续,穿透力强,适合厚涂层固化,但寿命较短且含汞污染;LED灯管则具有瞬时启动、寿命长、冷光源等优势,适合热敏性基材与精密电子组件固化。
汞灯与LED灯管的适用场景差异
在功率密度方面,传统汞灯通常在80W/cm~120W/cm区间,而UV LED灯管的光功率密度则需根据波长与芯片配置另行计算,常见值为5W/cm2~20W/cm2。不同波长对应不同固化深度:365nm适合表面固化与透明涂层,395nm~405nm则更适合深层固化与有色油墨。选型时,需将计算出的照射面积与灯管单支功率换算成单位面积能量(mW/cm2),确保其高出固化材料所需最低能量阈值20%~30%。
- 照射面积小于0.1平方米的精密场景,优先考虑UV LED点光源或线光源;
- 面积在0.1~1平方米且要求高速固化的场景,可选用LED面光源阵列;
- 超过1平方米的大面积工业涂装线,传统汞灯或汞灯+LED混合方案仍具成本优势。
不同行业应用的面积与灯管配对参考
不同行业对UV固化照射面积与灯管配置的需求差异显著。以印刷包装行业为例,薄膜材料表面固化通常采用窄幅高强度线光源,单灯管照射宽度可控制在100mm~300mm;而木器家具喷涂线则需要宽幅面光源,单灯有效照射宽度常达800mm~1200mm。电子制造领域的摄像头模组、FPC柔性线路板固化,则更强调小光斑、高均匀度,照射面积往往不超过50mm×50mm。
在实际选型中,SunKun技术团队建议企业按“面积-功率-波长-速度”四维参数建立选型模型。例如,某手机外壳喷涂产线若需固化宽度600mm、速度10m/min的UV涂层,需结合涂层厚度与固化能量需求,反推灯管功率与排列数量,而非直接套用标准设备参数。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/sk/6517.html 相关标签:uv 固化设备
推荐阅读
- 【uv led固化机】使用的升级版树脂FSP7814固化效果
- uvled技术研究
- 【UV胶固化设备】三昆科技谈各类UV胶的固化方法
- 为什么UV LED光源未来的全面发展是必然趋势
- 【UVLED固化】您知道为什么三昆科技在UVLED固化领域受到好评吗?
- 【龙岩】UVLED光固化技术必将成为主流固化技术
- 完全禁止汞使用还剩下不到一年的时间,UV LED市场线上的箭头
- uv印刷固化机生产厂家简介UVLED灯中UV油墨领域应用及前景