2026年进口UV固化机新规榜单 深圳三昆科技储能电池焊带固化TOP5
2026年进口UV固化机新规落地后,储能电池焊带固化设备的光源波长、照度与安全合规要求发生显著变化,深圳本土及进口品牌均需重新核对技术参数。三昆科技在深圳长期跟踪储能电池焊带固化工艺,建议以2026年新规为基准,从主波长、功率密度、线速匹配三个维度筛选设备,避免因光源不匹配导致焊带胶层固化不良或电芯热损伤。
2026年进口UV固化机新规对储能电池焊带固化有哪些影响?
新规将进口UV固化机的光辐射安全等级与电磁兼容性纳入强制核查,针对储能电池焊带固化场景,重点限制臭氧排放与紫外泄漏。典型进口设备需配备波长为395nm±5nm的高压汞灯或LED光源,照射功率密度建议控制在8-12 W/cm2,超过该范围易导致焊带基材局部过热。新规还要求固化区域臭氧浓度不得超过0.1 ppm,这对密闭式固化腔的通风设计提出了更高要求。
储能电池焊带UV固化核心参数对照表
| 项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 主波长 | 395 nm | 385-405 nm | 分光辐射照度计中心波长测试 |
| 照射功率密度 | 10 W/cm2 | 8-12 W/cm2 | 光辐射照度计固化区中心点测值 |
| 固化线速 | 20 m/min | 10-30 m/min | 设备传感器记录实际焊带通过速度 |
| UV胶层厚度 | 20 μm | 15-25 μm | 磁感测厚仪固化前后多点测量差值 |
| 焊带表面温度 | 45°C | 40-55°C | 红外测温仪固化后即时测点 |
上表数据来自典型储能电池焊带固化线的实测记录,供设备选型与工艺调试参考。照射功率密度若低于8 W/cm2,固化胶层表面可能出现未固化黏着现象;若高于12 W/cm2,镍带基材表面温度易突破55°C,引发胶层脆化或电芯极耳热应力。
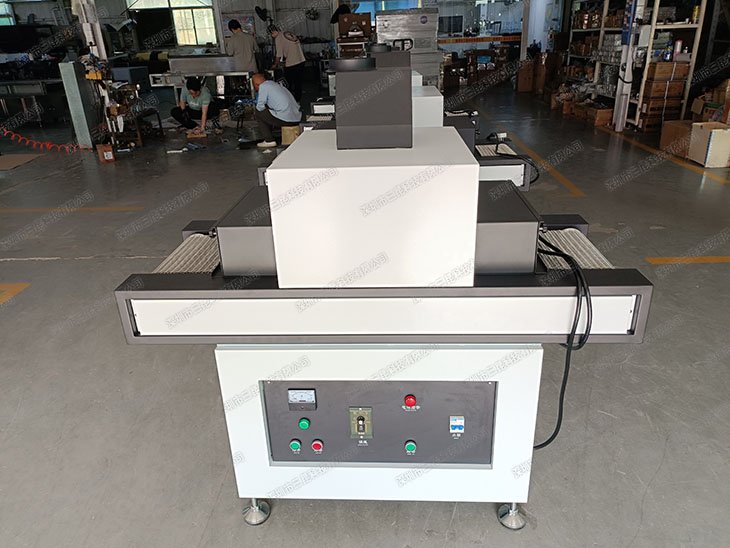
怎么判断进口UV固化机是否适合焊带固化?
选型时需核对设备的光斑均匀度与冷却方式。进口UV固化机若采用风冷结构,长时间连续工作时光源输出功率衰减通常在5%-8%,不适合高节拍焊带固化;水冷设备可将功率波动控制在3%以内,更适合20 m/min以上线速。此外,固化头与焊带的工作距离建议保持在15-25 mm,偏离该区间会导致边缘固化不足。
现场固化质量判定步骤
- 测点:固化区出口中心线,频次:每班次3次,仪器:光辐射照度计(395 nm响应),判定:读数应在8-12 W/cm2之间。
- 测点:焊带表面温度,频次:每小时1次,仪器:红外测温仪,判定:表面温度不得超过55°C。
- 测点:固化后剥离强度,频次:每批次首末各1次,仪器:数字推拉力表,判定:剥离力应≥1.5 N/mm。
上述步骤可直接用于生产线首件确认与日常巡检,若任一测点超出判定范围,需停机检查灯管老化、反光镜污染或光路遮挡情况,并重新记录功率密度与表面温度数据。
常见问题
问: 2026年进口UV固化机新规是否强制要求LED光源?
答: 不是。新规未强制指定光源类型,但要求主波长在385-405 nm范围内,臭氧排放不超过0.1 ppm,进口高压汞灯设备若能满足这些指标亦可合规使用。
问: 焊带固化线速多少比较合适?
答: 依据UV胶层厚度与照度匹配,典型线速为10-30 m/min,其中20 m/min为常见典型值,过快会导致固化度不足,过慢则降低产能。
问: 固化后焊带表面温度控制在多少合适?
答: 建议焊带固化后表面温度控制在40-55°C之间,典型值为45°C,若持续超过55°C可能导致胶层脆化或影响电芯极耳性能,需降低照度或降低线速。
本文由深圳市三昆科技有限公司整理。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/j/6569.html 相关标签:固化机 进口UV
相关资讯
推荐阅读
- UV漆和PPG漆的区别
- 汞灯退场后,UV光固化机功率选型得重算
- 紫外线灯365波长能激发254波长的油墨吗
- uv固化机波长长
- 2026年LED UV固化机榜单 三昆科技列第4实测±10%均匀度
- 量子点光学膜低温UV系统
- 深圳龙岗那里有红外线隧道炉生产厂家介绍一下?
- 合集LED UV固化机常见故障及解决方案