进口UV固化机调试教程全攻略
文章出处:未知责任编辑:三昆科技人气:发表时间:
调试前的准备工作
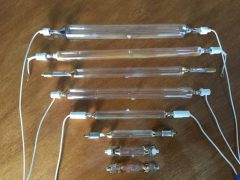
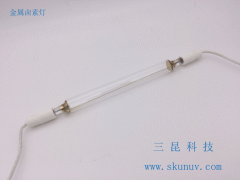
在开始对进口UV固化机进行调试之前,首先需要确认设备的完整性和配件是否齐全。检查主要部件包括UV灯管、反射镜、冷却系统、控制面板以及安全互锁装置。确认电源输入符合设备额定电压(通常为380V三相)且接地良好,以防止漏电或设备损坏。
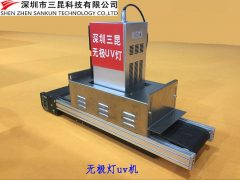
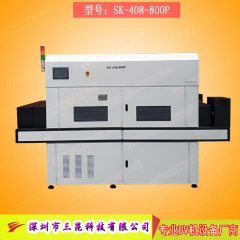
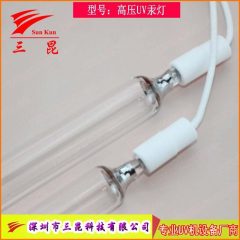
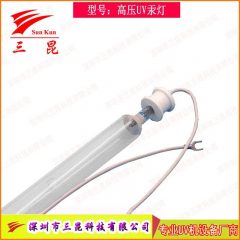
接下来,准备好调试所需的工具和测试仪器,如光功率计、波长分析仪、温度计以及防护眼镜和手套。建议使用厂家提供的标准校准片进行初步光强测试,以确保后续数据的可比性。此时可适当放置产品图片,帮助操作人员快速识别关键部位:
核心参数设置与校准
UV灯功率与曝光时间
根据所固化材料的感光度和厚度,设定合适的UV灯功率和曝光时间。一般情况下,功率范围在80-120 W/cm2之间,曝光时间可从1-5秒进行微调。使用光功率计实时监测灯管输出,确保实际功率与设定值误差不超过±5%。
冷却与温度控制
UV固化机在高功率运行时会产生显著热量,需通过水冷或风冷系统保持灯管工作温度在40-50℃范围内。过高的温度不仅会缩短灯管寿命,还可能导致固化不均。检查冷却液流量和散热片是否堵塞,必要时添加防腐剂或更换冷却液。
传送速度与张力调节
对于连线式固化机,传送带速度直接影响单位面积的能量剂量。建议先将速度设定为5-10 m/min,通过测试样固化后的硬度或附着力进行评估。同时调节张力装置,确保基材在传送过程中不出现打皱或滑移。
实际调试步骤与注意事项
- 开启主电源,观察控制面板自检是否通过,无报警后进入手动模式。
- 打开UV灯,待灯管预热约2-3分钟,使用光功率计测量中心点强度,记录为基准值。
- 根据基准值微调功率调节旋钮,使测量值落在目标范围内(例如100 W/cm2±5%)。
- 放置标准测试片,设定曝光时间,进行首次固化。固化后用硬度计或划痕测试检查固化深度和表面硬度。
- 如固化不足,逐步增加曝光时间或功率;如出现过固化(黄ing、脆化),则降低参数。每次调整后重复测试,直至达到工艺要求。
- 完成单点调校后,进行全幅扫描测试,检查能量分布均匀性,必要时调整反射镜角度或更换老化灯管。
- 最后记录所有参数(功率、时间、温度、传送速度),形成标准作业指导书(SOP),供后续批量生产参照。
常见故障及排查要点
- 灯管不亮:检查电源连接、灯管座触点是否氧化,以及保险丝是否熔断。
- 能量不足:可能是灯管老化、反射镜污染或冷却不足导致温度过高,需清洁反射面并更换灯管。
- 固化不均:检查传送带是否运行平稳、张力是否均匀,以及灯管是否存在暗区。
- 过热报警:确认冷却液流量、散热风扇转速以及温度传感器是否正常工作。
通过以上系统的调试流程,操作人员能够快速掌握进口UV固化机的关键参数,确保固化质量稳定、产能提升。作为国内领先的UV固化解决方案供应商,三昆科技凭借丰富的技术积累和严格的质量控制,为客户提供可靠的设备与专业的技术支持,助力生产线实现高效、精准的固化工艺。
本文章由三昆科技整理原创,转载请注明出处:https://www.skunuv.com/j/6392.html
上一篇:工业UV固化机应用领域与参数盘点 | 下一篇:紫外线固化机维修保养操作步骤图解
推荐阅读
- UVB灯管照了10分钟不到,发现灯管好烫正常吗
- 啥是当时柔性版印刷机新干流技术?
- 买了一台美国airgle奥郎格空气净化器的AG900,可是现在不知道里面的UV杀菌组件
- DVD,CD激光头粘接UV胶水
- 电烤箱和燃气烤箱哪个好用
- 三昆能生产最好的国产UV能量计
- 印刷企业UV油墨的贮存问题
- 加装UV机印后加工技术的发展将成新亮点